
how-does-pneumatic-suction-cup-handle-dusty-environments, how-does-pneumatic-suction-cup-handle-dusty-environments, /news
EN
2026/08/24
Ambientes industriais empoeirados apresentam desafios únicos para equipamentos de automação, e uma ventosa pneumática deve operar com confiabilidade apesar da contaminação por partículas. Quando sistemas de fixação pneumáticos operam em serrarias, instalações de concreto ou oficinas de fabricação metálica, a infiltração de poeira pode comprometer a integridade da vedação e reduzir a força de retenção. Compreender como uma ventosa pneumática é projetada para gerenciar a exposição à poeira ajuda os fabricantes a selecionar a tecnologia de ventosa adequada e manter a produtividade operacional constante.
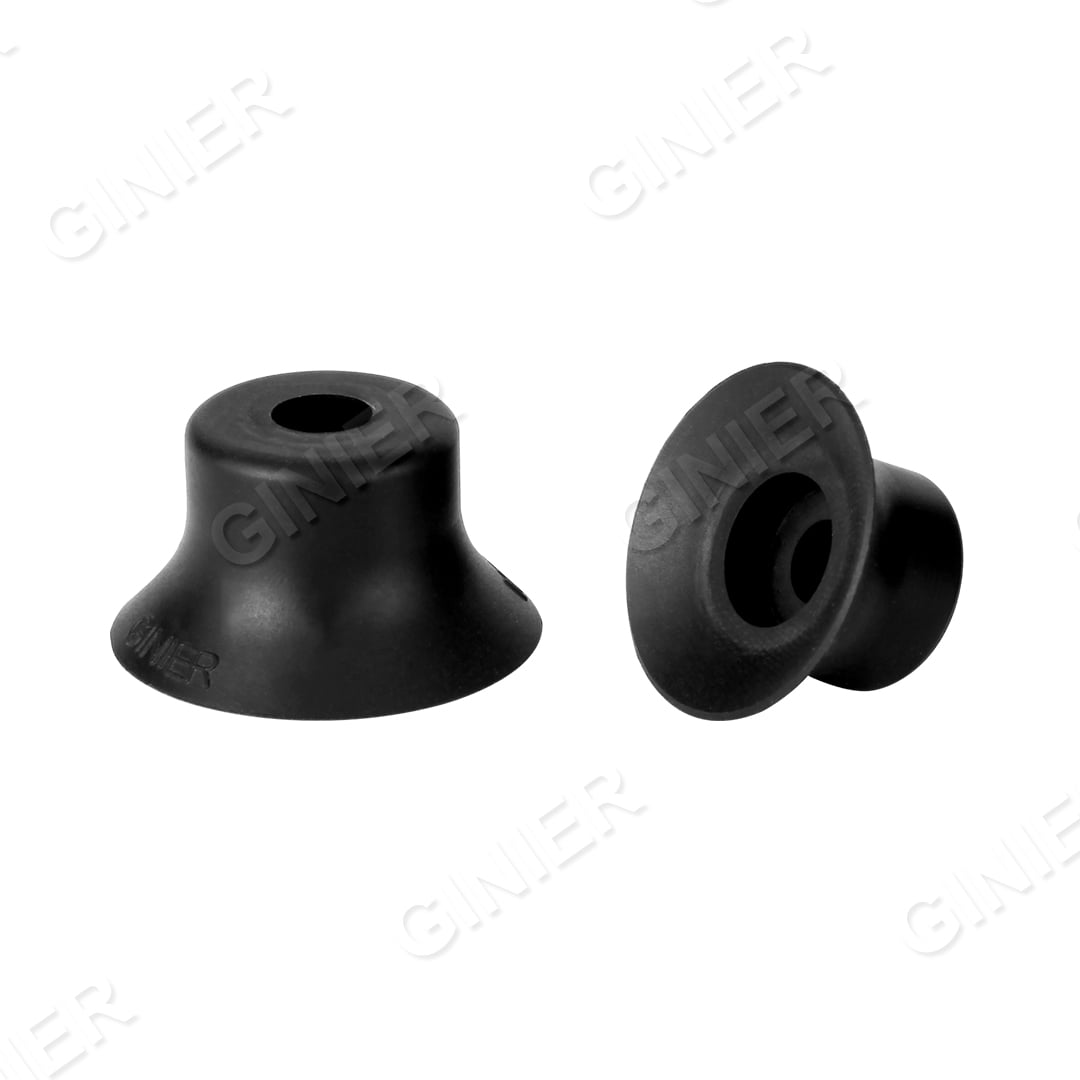
Instalações modernas de manufatura não podem arcar com tempo de inatividade causado por falhas de equipamento; no entanto, uma ventosa pneumática em um ambiente empoeirado está constantemente exposta a partículas que se alojam nas linhas de ar, reduzem a eficiência do vácuo e aceleram o desgaste dos componentes. O desempenho de uma ventosa pneumática sob essas condições depende de múltiplas características de projeto, escolhas de configuração do sistema e estratégias de manutenção preventiva que atuam em conjunto para sustentar operação confiável e força de aderência.
A qualidade do ar afeta diretamente o desempenho de uma ventosa pneumática em ambientes empoeirados. Compressores de ar industriais aspiram ar ambiente por meio de sistemas de admissão, e, em oficinas empoeiradas, partículas sólidas entram na linha de suprimento imediatamente. A instalação de pré-filtros e secadores com dessecante a montante do sistema de sucção remove a maior parte dos contaminantes antes que eles atinjam a ventosa pneumática . Uma configuração de filtro em múltiplos estágios — iniciando com um pré-filtro de 3–10 mícrons, seguido por um filtro secundário de 1–3 mícrons — retém partículas de poeira e impede que elas obstruam as pequenas aberturas no mecanismo de válvula da ventosa.
A linha de vácuo que alimenta uma ventosa pneumática também exige filtração dedicada. Ao contrário dos filtros de lado de alimentação, os filtros de exaustão ou de linha protegem a câmara de vácuo ao capturar partículas de poeira que escapam da peça fixada. Uma ventosa pneumática operação em uma peça empoeirada aspirará partículas para a linha de vácuo, e, sem um filtro dedicado, esses contaminantes acumulam-se na câmara interna da ventosa, reduzindo progressivamente a eficiência de sucção. A instalação de um filtro de linha de 5–10 mícrons entre a peça e a bomba de vácuo prolonga a vida útil tanto da ventosa pneumática quanto da própria bomba.
A bomba de vácuo acoplada a uma ventosa pneumática também deve suportar adequadamente a ingestão de poeira. As bombas de palheta rotativa lubrificadas a óleo são mais tolerantes à contaminação por partículas do que os modelos de parafuso seco ou de anel líquido, pois o filme de óleo captura e circula as partículas de poeira, impedindo que elas abrasem diretamente os componentes internos. Ao selecionar equipamentos para uma instalação empoeirada, combinar uma ventosa pneumática com uma bomba lubrificada a óleo classificada para cargas particuladas mais elevadas garante intervalos mais longos entre manutenções e menor custo total de propriedade. Trocas regulares de óleo e substituição do filtro na bomba mantêm a ventosa pneumática capacidade de gerar vácuo consistente.
Aventosa pneumática deve vedar tanto contra a peça de trabalho quanto contra a câmara interna de vácuo para manter a força de aderência. Os elastômeros utilizados nas saias das ventosas e nos assentos das válvulas degradam-se gradualmente quando expostos à poeira, ao calor e a contaminantes químicos comuns em ambientes industriais. Os elastômeros de silicone e poliuretano resistem melhor à poeira do que a borracha natural e mantêm suas propriedades de vedação sob exposição à radiação UV e ciclos térmicos. A ventosa pneumática fabricado com compostos de elastômero premium e tolerâncias rigorosas de material preserva a qualidade da vedação por mais tempo, mesmo em ambientes abrasivos com poeira. O assento da válvula interna e o mecanismo de válvula tipo poppet do copo também devem resistir à incorporação de poeira; portanto, materiais como alumínio anodizado duro ou latão revestido são preferidos em vez de metais mais moles, que permitem que partículas se alojem nas microirregularidades da superfície.
A geometria do projeto do copo influencia diretamente o desempenho no manuseio de poeira. Um ventosa pneumática com perfil de saia largo e raso entra em contato com uma área maior da superfície da peça trabalhada e mantém uma vedação mais eficaz, mesmo quando partículas de poeira criam microfolgas. Perfis de saia mais profundos e estreitos concentram a pressão de contato numa borda menor, e qualquer partícula de poeira que se interponha nessa borda romperá imediatamente a vedação. Designs de saia nervurada ou texturizada em um ventosa pneumática ajudam a direcionar as partículas de poeira para fora, em vez de retê-las na superfície de contato. Bordas arredondadas na câmara interna de um ventosa pneumática evitar que a poeira se acumule em cantos afiados, onde a sucção não consegue removê-la.
Projeto da entrada da válvula de um ventosa pneumática também afeta a resistência à poeira. Válvulas com diâmetros maiores de orifício e restrições mínimas toleram melhor a passagem de poeira do que projetos complexos de múltiplos estágios, que criam zonas mortas onde as partículas se depositam. Um ventosa pneumática projetado com válvulas solenoides de resposta rápida, em vez de designs pilotados mais lentos, pode alternar mais rapidamente e remover partículas acumuladas por meio de pulsos contínuos durante a operação.
A manutenção preventiva é essencial para um ventosa pneumática operando em ambientes empoeirados. Os operadores devem inspecionar semanalmente a saia externa do copo quanto à acumulação de poeira e limpar cuidadosamente a superfície de contato com um pano limpo e livre de fiapos antes de cada turno. As linhas internas de vácuo devem ser purgadas com ar comprimido pelo menos uma vez por mês para remover acúmulos de poeira, e o cartucho da válvula do copo deve ser removido e limpo trimestralmente ou sempre que o desempenho do vácuo diminuir de forma notável. Um ventosa pneumática deixado sem vigilância em uma instalação empoeirada perderá força de aderência em poucos dias, à medida que uma camada de poeira se acumula na superfície de vedação.
O monitoramento da pressão de vácuo durante a operação fornece um aviso precoce de que o desempenho de um ventosa pneumática está diminuindo. Se um ventosa pneumática que normalmente gera 0,8 bar de vácuo sob carga cair para 0,6 bar, é provável que haja acúmulo de poeira ou degradação da vedação. A instalação de transdutores de pressão na linha de vácuo permite a detecção em tempo real de desvios de desempenho, acionando manutenção antes que ocorra falha na aderência. Um ventosa pneumática sistema com monitoramento automático de pressão pode registrar tendências de dados, identificar quais ventosas se degradam mais rapidamente e orientar decisões de manutenção direcionadas. A variabilidade da carga de poeira — dias com muita poeira versus dias com pouca — correlaciona-se diretamente com as taxas de perda de vácuo, ajudando os operadores a prever janelas de manutenção.
O ensaio de vazamento em um ventosa pneumática sistema envolve medir a taxa na qual o vácuo diminui quando a sucção é aplicada a uma câmara vedada. Um novo ventosa pneumática deve manter o vácuo por 30+ segundos em condições-padrão de teste, mas em ambientes empoeirados esse tempo normalmente cai para 15–20 segundos nas primeiras semanas de operação. Quando a taxa de vazamento excede os limites da instalação, é necessário substituir a vedação ou a válvula do copo, e a unidade antiga deve ser desmontada e inspecionada para identificar os danos causados pela poeira.
Sim, um copo pneumático de sucção pode operar continuamente em poeira de serraria, desde que o sistema inclua filtração de ar adequada, filtros de linha dedicados e manutenção regular. Os ambientes de serraria geram partículas finas de madeira que se alojam rapidamente nas vedações dos copos; portanto, a limpeza externa semanal e a purga mensal da linha de vácuo são essenciais. Sem filtração e manutenção, um copo pneumático de sucção em uma serraria perderá aderência em 2–3 semanas devido à contaminação da vedação e ao acúmulo interno de poeira.
A frequência de substituição do filtro depende da carga de poeira e do estágio de filtração. Os pré-filtros localizados a montante de um sistema de ventosa pneumática devem ser substituídos mensalmente ou sempre que a queda de pressão exceder 0,5 bar. Os filtros de linha que protegem a câmara de vácuo devem ser substituídos a cada 6–8 semanas em ambientes com alta concentração de poeira, ou sempre que a pressão diferencial indicar obstrução. Os secadores de sílica gel no sistema de compressor exigem substituição ou regeneração a cada 3–6 meses, conforme a umidade ambiente e a exposição à poeira.
Elastômeros de silicone e poliuretano resistem melhor à incorporação de poeira e à degradação do que a borracha natural em ambientes industriais empoeirados. O poliuretano oferece resistência superior ao desgaste e mantém a conformidade da vedação numa faixa mais ampla de temperaturas, tornando-o a escolha preferida para aplicações de ventosas pneumáticas em usinagem de metais, retificação e corte de concreto, onde as variações de temperatura e a exposição a partículas finas são severas.
Explore nossas três principais séries de produtos a vácuo para soluções automatizadas de manuseio.

Série completa de ventosas com materiais e tamanhos diversificados.

Linha completa de conexões para ventosas pré-montadas.

Portfólio completo de geradores de vácuo modulares.
 EN