
how-does-pneumatic-suction-cup-handle-dusty-environments, how-does-pneumatic-suction-cup-handle-dusty-environments, /news
EN
2026/08/24
Stoffige industriële omgevingen vormen unieke uitdagingen voor automatiseringsapparatuur, en een pneumatische zuigbekers moet betrouwbaar functioneren ondanks verontreiniging door deeltjes. Wanneer luchtgestuurde grepsystemen werken in houtzagerijen, betonfabrieken of metaalbewerkingsbedrijven, kan stofinfiltratie de afdichtingsintegriteit aantasten en de houdkracht verminderen. Begrip van de manier waarop een pneumatische zuigbekers is ontworpen om blootstelling aan stof te beheren, helpt fabrikanten bij het kiezen van de juiste greptechnologie en het behouden van consistente productietijd.
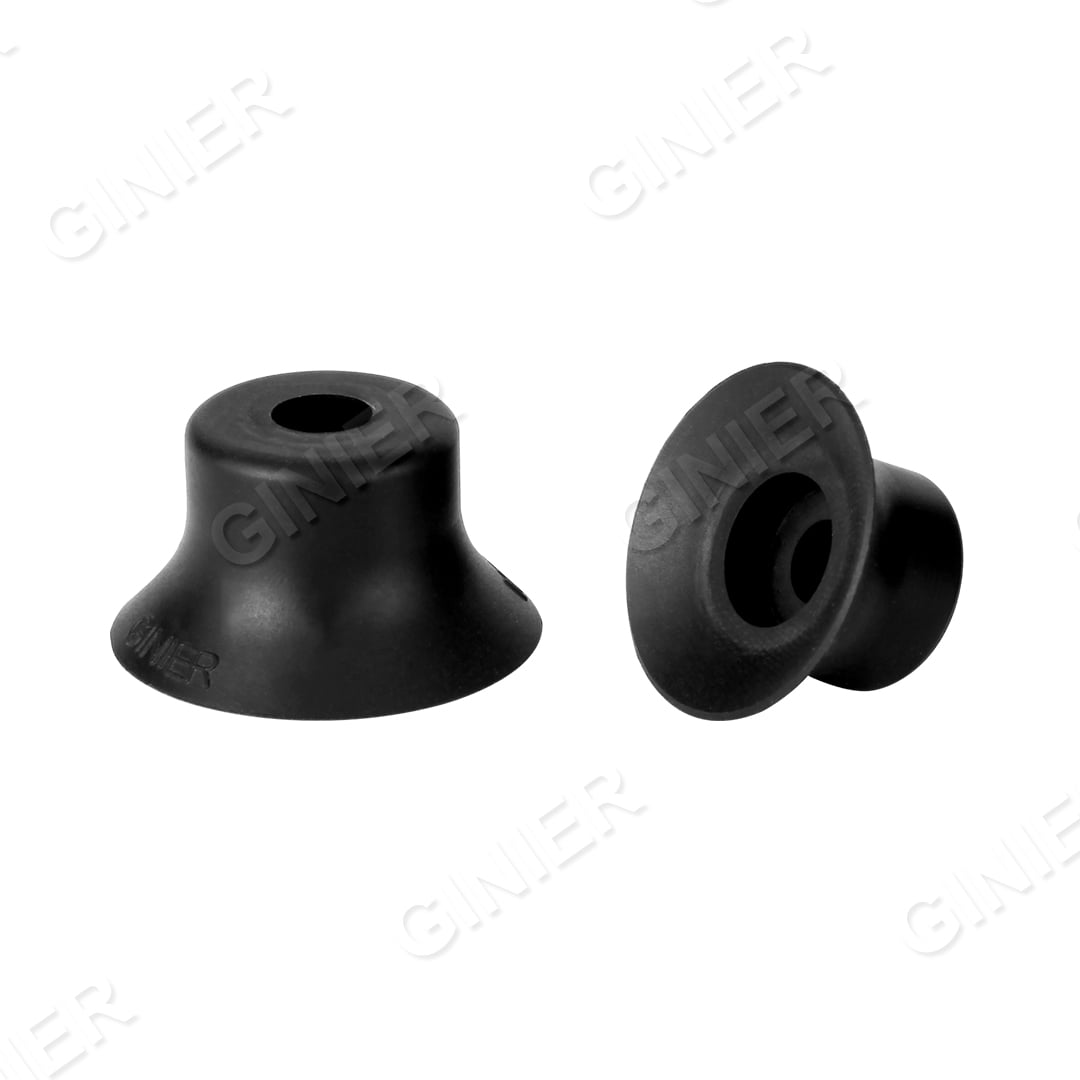
Moderne productiefaciliteiten kunnen zich geen stilstand veroorzaakt door apparatuurdefecten permitteren, maar een pneumatische zuigbekers in een stoffige omgeving wordt voortdurend blootgesteld aan deeltjes die zich in luchtleidingen vastzetten, de vacuümwerking verminderen en slijtage van onderdelen versnellen. De prestaties van een pneumatische zuigbekers onder deze omstandigheden hangt af van meerdere ontwerpkenmerken, systeemconfiguratiekeuzes en preventieve onderhoudsstrategieën die samenwerken om betrouwbare werking en klemkracht te behouden.
Luchtkwaliteit heeft direct invloed op de werking van een pneumatische zuigbekers in stoffige omgevingen. Industriële luchtcompressoren zuigen omgevingslucht via inlaatsystemen aan, en in stoffige werkplaatsen komt fijn stof onmiddellijk de toevoerleiding binnen. Het installeren van voorfilters en droogmiddelen met desiccant bovenstrooms van het zuigsysteem verwijdert de meeste verontreinigingen voordat ze de pneumatische zuigbekers bereiken. Een meertrapsfilterset-up—beginnend met een 3–10 micron voorfilter, gevolgd door een 1–3 micron secundair filter—vangt stofdeeltjes op en voorkomt dat ze de kleine openingen in het klepmechanisme van de zuignap blokkeren.
De vacuümleiding die een pneumatische zuigbekers vereist ook een speciale filtratie. In tegenstelling tot toevoerfilters beschermen afvoer- of lijnfilters de vacuümkamer door stofdeeltjes op te vangen die ontsnappen van het vastgegrepen werkstuk. Een pneumatische zuigbekers die op een stoffig onderdeel werkt, zuigt deeltjes naar binnen via de vacuümlaan, en zonder een speciaal filter hopen deze verontreinigingen zich op in de interne kamer van de zuignap, waardoor het zuigvermogen geleidelijk afneemt. Het installeren van een lijnfilter met een fijnheid van 5–10 micron tussen het werkstuk en de vacuümpomp verlengt de levensduur van zowel de pneumatische zuigbekers als de pomp zelf.
De vacuümpomp die wordt gebruikt met een pneumatische zuigbekers moet ook goed kunnen omgaan met stofopname. Olie-gesmeerde draaivleugelpompen zijn beter bestand tegen deeltjesverontreiniging dan droge schroefpompen of vloeistofringpompen, omdat de oliefilm stofdeeltjes opvangt en rondpompt, waardoor ze niet direct schade toebrengen aan interne onderdelen. Bij de keuze van apparatuur voor een stoffige omgeving is het raadzaam om een pneumatische zuigbekers met een olie-gesmeerde pomp die is goedgekeurd voor hogere deeltjesbelasting zorgt voor langere onderhoudsintervallen en lagere totale eigendomskosten. Regelmatige olieverversing en filtervervanging van de pomp behouden de pneumatische zuigbekers 's vermogen om een consistente vacuüm te genereren.
Apneumatische zuigbekers moet zowel tegen het werkstuk als tegen de interne vacuümkamer afdichten om de greepkracht te behouden. Elastomeermaterialen die worden gebruikt in kopranden en klepzittingen verslijten geleidelijk bij blootstelling aan stof, warmte en chemische verontreinigingen die veelvoorkomen in industriële omgevingen. Silicone- en polyurethaanelastomeren zijn beter bestand tegen stof dan natuurlijk rubber en behouden hun afdichtingseigenschappen bij UV-blootstelling en temperatuurwisseling. Een pneumatische zuigbekers vervaardigd met hoogwaardige elastomeerverbindingen en nauwe materiaaltoleranties behoudt de afdichtingskwaliteit langer, zelfs in slijtageveroorzakende stofomgevingen. De interne klepzitting en het klepmechanisme van de zuignap moeten ook bestand zijn tegen het inslikken van stofdeeltjes, zodat materialen zoals hard geanodiseerd aluminium of gecoat messing worden verkozen boven zachtere metalen waarbij deeltjes zich kunnen vastzetten in oppervlaktemicro-irregulariteiten.
De geometrie van het zuignapontwerp beïnvloedt de prestaties bij stofafhandeling direct. Een pneumatische zuigbekers met een brede, vlakke rokprofiel maakt contact met een groter oppervlak van het werkstuk en handhaaft beter de afdichting, zelfs wanneer stofdeeltjes microkieren vormen. Diepere, smallere zuignapprofielen concentreren de contactdruk op een kleinere rand, en elk stofdeeltje dat die rand overbrugt, breekt de afdichting onmiddellijk. Geribbelde of gestructureerde rokdesigns op een pneumatische zuigbekers helpen stofdeeltjes naar buiten te leiden in plaats van ze vast te houden op het contactoppervlak. Afgeronde binnenranden van de kamervorm op een pneumatische zuigbekers voorkomen dat stof zich ophoopt in scherpe hoeken waar een stofzuiger het niet kan verwijderen.
De ontwerp van de klepinlaat van een pneumatische zuigbekers beïnvloedt ook het stofweerstand. Kleppen met grote openingdiameters en minimale beperkingen verdragen het doorgaan van stof beter dan complexe meertrapsontwerpen die dode zones creëren waar deeltjes kunnen neerslaan. Een pneumatische zuigbekers ontworpen met snelle solenoïdekleppen, in plaats van langzame pilootgestuurde ontwerpen, kan sneller schakelen en opgehoopte deeltjes verwijderen via continue pulsatie tijdens bedrijf.
Preventief onderhoud is essentieel voor een pneumatische zuigbekers die in stoffige omgevingen wordt gebruikt. Operators moeten wekelijks de externe rok van de cup controleren op stofophoping en het contactoppervlak zorgvuldig afvegen met een schone, pluisvrije doek vóór elke ploegendienst. De interne vacuümleidingen moeten minstens één keer per maand worden gespoeld met perslucht om stofophoping te verwijderen, en het kleppatroon van de cup moet elke drie maanden of telkens wanneer de vacuümprestatie merkbaar achteruitgaat, worden verwijderd en gereinigd. Een pneumatische zuigbekers links onbeheerd in een stoffige installatie zal binnen enkele dagen gripkracht verliezen, omdat zich een stoflaag op het afdichtingsoppervlak ophoopt.
Het bewaken van de vacuümdruk tijdens bedrijf geeft een vroegwaarschuwing dat de prestaties van een pneumatische zuigbekers afnemen. Als een pneumatische zuigbekers die normaal gesproken onder belasting 0,8 bar vacuüm genereert, daalt tot 0,6 bar, is stofophoping of afdichtingsverslechtering waarschijnlijk. Het installeren van druktransducers in de vacuümlaan maakt real-time detectie van prestatiedrift mogelijk en activeert onderhoud voordat gripverlies optreedt. Een pneumatische zuigbekers systeem met geautomatiseerde drukbewaking kan gegevenstrends registreren, identificeren welke zuignappen het snelst verslechteren en gerichte onderhoudsbeslissingen ondersteunen. De variabiliteit van de stofbelasting — zware stofdagen versus lichte — correleert direct met de vacuümverliessnelheid, wat operators helpt onderhoudsperiodes te voorspellen.
Lektesten op een pneumatische zuigbekers systeem bestaan uit het meten van de snelheid waarmee de vacuümdruk daalt wanneer zuigkracht wordt toegepast op een afgesloten kamer. Een nieuw pneumatische zuigbekers moet vacuüm behouden gedurende 30+ seconden onder standaardtestomstandigheden, maar in stoffige omgevingen daalt deze tijd meestal tot 15–20 seconden binnen enkele weken na ingebruikname. Wanneer de lektrillingssnelheid de faciliteitseisen overschrijdt, dient de afdichting of het klepje van de zuignap te worden vervangen; de oude eenheid moet worden gedemonteerd en geïnspecteerd om vast te stellen welke schade door stof is ontstaan.
Ja, een pneumatische zuignap kan continu werken in zaagmolenstof, mits het systeem beschikt over adequate luchtfiltering, speciale lijnfilters en regelmatig onderhoud. Zaagmolens produceren fijne houtdeeltjes die zich snel in de afdichtingen van de zuignap vastzetten; daarom is wekelijkse externe reiniging en maandelijkse spoeling van de vacuümlaan essentieel. Zonder filteren en onderhoud verliest een pneumatische zuignap in een zaagmolen binnen 2–3 weken zijn grip door verontreiniging van de afdichting en ophoping van stof in het interieur.
De vervangingsfrequentie van filters hangt af van de stofbelasting en het filtratieniveau. Voorfilters die zich stromingsopwaarts van een pneumatisch zuignap-systeem bevinden, moeten maandelijks worden vervangen of zodra de drukval meer dan 0,5 bar bedraagt. Lijnfilters die de vacuümkamer beschermen, moeten in omgevingen met veel stof elke 6–8 weken worden vervangen, of zodra de drukverschilmeting een verstopping aangeeft. Droogmiddelen op basis van droogmiddel (desiccant dryers) in het persluchtsysteem moeten elke 3–6 maanden worden vervangen of geregenereerd, afhankelijk van de omgevingsvochtigheid en stofbelasting.
Silicone- en polyurethaanelastomeren weerstaan stofinsluiting en verslechtering beter dan natuurlijk rubber in stoffige industriële omgevingen. Polyurethaan biedt superieure slijtvastheid en behoudt de afdichtingsvermoeheid over een breder temperatuurbereik, waardoor het de voorkeurskeuze is voor pneumatische zuignappen in toepassingen binnen de metaalbewerking, slijpen en betonbewerking, waar sterke temperatuurschommelingen en blootstelling aan fijne deeltjes optreden.
Verken onze drie belangrijkste vacuümproductseries voor geautomatiseerde hanteringoplossingen.

Volledige reeks zuignappen met gevarieerde materialen en afmetingen.

Complete lijn vooraf gemonteerde zuignapfittingen.

Volledig productassortiment modulaire vacuümgeneratoren.
 EN