
how-does-pneumatic-suction-cup-handle-dusty-environments, how-does-pneumatic-suction-cup-handle-dusty-environments, /news
EN
2026/08/24
Les environnements industriels poussiéreux posent des défis uniques aux équipements d’automatisation, et une ventouse pneumatique doit fonctionner de façon fiable malgré la contamination par des particules. Lorsque des systèmes de préhension pneumatiques sont utilisés dans des scieries, des installations bétonnières ou des ateliers de fabrication métallique, l’infiltration de poussière peut compromettre l’étanchéité et réduire la force de maintien. Comprendre comment une ventouse pneumatique est conçue pour résister à l’exposition à la poussière aide les fabricants à choisir la technologie de préhension adaptée et à garantir une disponibilité constante de la production.
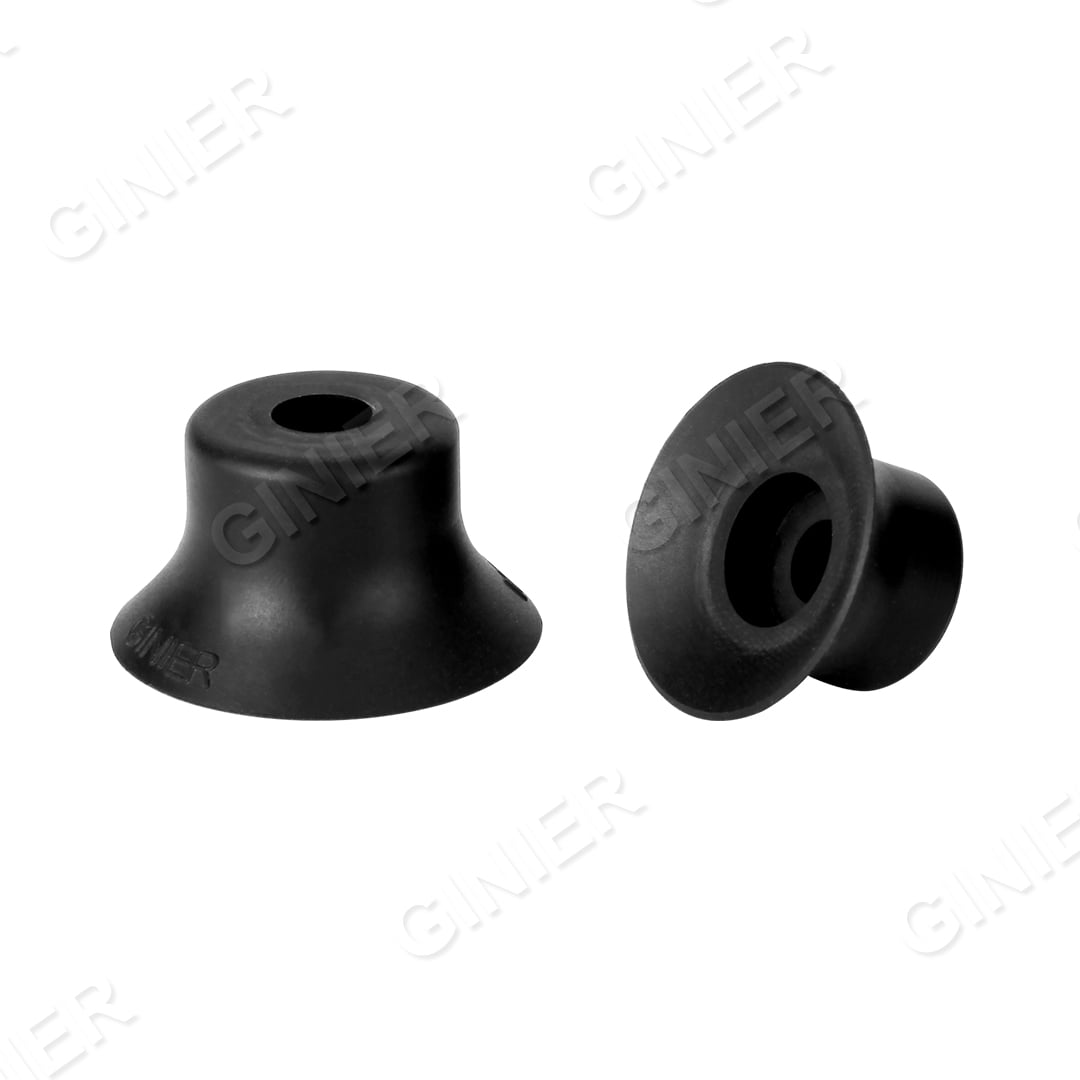
Les installations modernes de fabrication ne peuvent se permettre des arrêts dus à des pannes d’équipement, pourtant une ventouse pneumatique dans un environnement poussiéreux est constamment exposé à des particules qui s’accumulent dans les conduites d’air, réduisent l’efficacité du vide et accélèrent l’usure des composants. Les performances d’un ventouse pneumatique dans ces conditions dépendent de plusieurs caractéristiques de conception, de choix de configuration du système et de stratégies de maintenance préventive qui agissent conjointement pour assurer un fonctionnement fiable et une force d’adhérence constante.
La qualité de l’air influence directement le fonctionnement d’un ventouse pneumatique dans des environnements poussiéreux. Les compresseurs d’air industriels aspirent l’air ambiant via leurs systèmes d’admission, et, dans les ateliers poussiéreux, les matières particulaires pénètrent immédiatement dans la ligne d’alimentation. L’installation de préfiltres et de sécheurs à dessiccant en amont du système d’aspiration élimine la majeure partie des contaminants avant qu’ils n’atteignent le ventouse pneumatique . Une configuration filtrante multicouche — commençant par un préfiltre de 3 à 10 microns, suivi d’un filtre secondaire de 1 à 3 microns — retient les particules de poussière et empêche leur accumulation dans les orifices étroits du mécanisme de valve de la ventouse.
La conduite sous vide alimentant une ventouse pneumatique nécessite également une filtration dédiée. Contrairement aux filtres côté alimentation, les filtres côté évacuation ou en ligne protègent la chambre à vide en capturant les particules de poussière qui s’échappent de la pièce usinée maintenue par la ventouse. Une ventouse pneumatique opération effectuée sur une pièce poussiéreuse aspire des particules dans la conduite sous vide ; sans filtre dédié, ces contaminants s’accumulent dans la chambre interne de la ventouse, réduisant progressivement l’efficacité d’aspiration. L’installation d’un filtre en ligne de 5 à 10 microns entre la pièce usinée et la pompe à vide prolonge la durée de service à la fois de la ventouse pneumatique ventouse et de la pompe elle-même.
La pompe à vide associée à une ventouse pneumatique doit également supporter sans problème l’ingestion de poussière. Les pompes à palettes rotatives lubrifiées à l’huile tolèrent mieux la contamination par particules que les conceptions à vis sèche ou à anneau liquide, car le film d’huile capture et fait circuler les particules de poussière, empêchant ainsi qu’elles n’endommagent directement les composants internes. Lors du choix d’un équipement pour une installation poussiéreuse, associer une ventouse pneumatique avec une pompe lubrifiée à l’huile, conçue pour supporter des charges plus élevées de particules, garantit des intervalles d’entretien plus longs et un coût total de possession réduit. Des vidanges d’huile régulières et le remplacement du filtre de la pompe préservent la ventouse pneumatique capacité de l’appareil à générer un vide constant.
Aventouse pneumatique doit assurer l’étanchéité à la fois par rapport à la pièce à manipuler et par rapport à la chambre interne sous vide afin de maintenir la force d’adhérence. Les élastomères utilisés dans les jupes des ventouses et les sièges de soupape se dégradent progressivement lorsqu’ils sont exposés à la poussière, à la chaleur et aux contaminants chimiques courants dans les environnements industriels. Les élastomères en silicone et en polyuréthane résistent mieux à la poussière que le caoutchouc naturel et conservent leurs propriétés d’étanchéité sous exposition aux UV et aux cycles thermiques. Un ventouse pneumatique fabriqué avec des composés d’élastomère haut de gamme et des tolérances dimensionnelles strictes, ce qui préserve plus longtemps la qualité de l’étanchéité, même dans des environnements poussiéreux abrasifs. Le siège de la soupape interne et le mécanisme à tige mobile (poppet) du ventouse doivent également résister à l’enfouissement des particules de poussière ; ainsi, des matériaux tels que l’aluminium anodisé dur ou le laiton revêtu sont privilégiés par rapport aux métaux plus tendres, qui permettent aux particules de s’ancrer dans les micro-irrégularités de surface.
La géométrie de conception de la ventouse influence directement les performances en matière de gestion de la poussière. Une ventouse pneumatique ventouse dotée d’une jupe large et peu profonde entre en contact avec une plus grande surface de la pièce à travailler et maintient une meilleure étanchéité, même lorsque des particules de poussière créent des micro-fissures. En revanche, des profils de ventouse plus profonds et plus étroits concentrent la pression de contact sur un bord plus restreint, et toute particule de poussière se logeant sur ce bord rompt immédiatement l’étanchéité. Des designs de jupe nervurée ou texturée sur une ventouse pneumatique ventouse aident à dévier les particules de poussière vers l’extérieur plutôt que de les piéger au niveau de la surface de contact. Des bords arrondis à l’intérieur de la chambre de la ventouse ventouse pneumatique empêcher l’accumulation de poussière dans les angles aigus que l’aspirateur ne peut pas nettoyer.
La conception de l’entrée de la vanne d’un ventouse pneumatique influence également la résistance à la poussière. Les vannes dotées de diamètres d’orifice importants et de restrictions minimales laissent passer la poussière plus facilement que les conceptions complexes à plusieurs étages, qui créent des zones mortes où les particules s’accumulent. Une ventouse pneumatique conçue avec des électrovannes à réponse rapide, plutôt qu’avec des dispositifs pilotés lents, peut effectuer des cycles plus rapides et éliminer les particules accumulées grâce à des impulsions continues pendant le fonctionnement.
La maintenance préventive est essentielle pour un ventouse pneumatique fonctionnant dans des environnements poussiéreux. Les opérateurs doivent inspecter hebdomadairement la jupe externe de la ventouse pour détecter toute accumulation de poussière et essuyer soigneusement la surface de contact avec un chiffon propre et non pelucheux avant chaque poste. Les conduites internes d’aspiration doivent être purgées à l’air comprimé au moins une fois par mois afin d’éliminer les dépôts de poussière, et la cartouche de vanne de la ventouse doit être retirée et nettoyée tous les trois mois ou dès que la performance d’aspiration se dégrade de façon notable. Une ventouse pneumatique laissé sans surveillance dans une installation poussiéreuse perdra sa force d’adhérence en quelques jours, car une couche de poussière s’accumule sur la surface d’étanchéité.
La surveillance de la pression de vide pendant le fonctionnement fournit un avertissement précoce indiquant qu’une ventouse pneumatique performance diminue. Si une ventouse pneumatique qui génère normalement un vide de 0,8 bar sous charge chute à 0,6 bar, une accumulation de poussière ou une dégradation du joint est probable. L’installation de capteurs de pression sur la ligne de vide permet une détection en temps réel de la dérive de performance, déclenchant ainsi une maintenance avant toute défaillance d’adhérence. Un ventouse pneumatique système doté d’une surveillance automatisée de la pression peut enregistrer les tendances de données, identifier les ventouses qui se dégradent le plus rapidement et orienter des décisions de maintenance ciblées. La variabilité de la charge de poussière — jours très poussiéreux contre jours peu poussiéreux — est directement corrélée aux taux de perte de vide, aidant ainsi les opérateurs à prévoir les fenêtres de maintenance.
Les essais d’étanchéité sur un ventouse pneumatique système consistent à mesurer le taux de chute du vide lorsqu’une aspiration est appliquée à une chambre étanche. Un neuf ventouse pneumatique doit maintenir le vide pendant 30 secondes ou plus dans des conditions d’essai standard, mais dans des environnements poussiéreux, ce délai chute généralement à 15–20 secondes en l’espace de quelques semaines de fonctionnement. Lorsque le taux de fuite dépasse les limites fixées par l’installation, le joint ou la vanne de la ventouse doit être remplacé ; l’ancienne unité doit alors être démontée et inspectée afin d’identifier les dommages causés par la poussière.
Oui, une ventouse pneumatique peut fonctionner en continu dans un environnement de scierie, à condition que le système intègre un filtrage d’air adéquat, des filtres dédiés sur les lignes d’alimentation et une maintenance régulière. Les scieries produisent des particules fines de bois qui s’incrustent rapidement dans les joints des ventouses ; un nettoyage externe hebdomadaire et un rinçage mensuel des conduites sous vide sont donc indispensables. En l’absence de filtration et de maintenance, une ventouse pneumatique utilisée en scierie perdra son adhérence en 2 à 3 semaines, en raison de la contamination des joints et de l’accumulation interne de poussière.
La fréquence de remplacement des filtres dépend de la charge en poussière et de l’étape de filtration. Les préfiltres situés en amont d’un système de ventouses pneumatiques doivent être remplacés tous les mois ou dès que la chute de pression dépasse 0,5 bar. Les filtres de ligne protégeant la chambre à vide doivent être remplacés toutes les 6 à 8 semaines dans des environnements fortement chargés en poussière, ou dès que la pression différentielle indique un colmatage. Les sécheurs à dessiccant du système de compresseur nécessitent un remplacement ou une régénération tous les 3 à 6 mois, selon l’humidité ambiante et l’exposition à la poussière.
Les élastomères en silicone et en polyuréthane résistent mieux que le caoutchouc naturel à l’enfoncement de la poussière et à la dégradation dans les environnements industriels poussiéreux. Le polyuréthane offre une résistance à l’abrasion supérieure et maintient l’étanchéité des ventouses pneumatiques sur une plage de températures plus étendue, ce qui en fait le choix privilégié pour les applications de ventouses pneumatiques dans les secteurs de la métallurgie, du meulage et de la découpe du béton, où les variations de température et l’exposition aux particules fines sont sévères.
Découvrez nos trois principales séries de produits sous vide pour des solutions de manutention automatisée.

Série complète de ventouses avec matériaux et dimensions variés.

Gamme complète de raccords de ventouse pré-assemblés.

Portefeuille complet de générateurs de vide modulaires.
 EN