
how-does-pneumatic-suction-cup-handle-dusty-environments, how-does-pneumatic-suction-cup-handle-dusty-environments, /news
EN
2026/08/24
Os ambientes industriais empoeirados presentan retos únicos para os equipos de automatización, e un ventosa neumática debe funcionar de forma fiable a pesar da contaminación por partículas. Cando os sistemas de suxeición accionados por aire operan en aserradeiras, instalacións de cemento ou talleres de fabricación metálica, a infiltración de po pode comprometer a integridade da estanquidade e reducir a forza de suxeición. Comprender como está deseñado un ventosa neumática para xestionar a exposición ao po axuda aos fabricantes a seleccionar a tecnoloxía de ventosas adecuada e manter un tempo de produción constante.
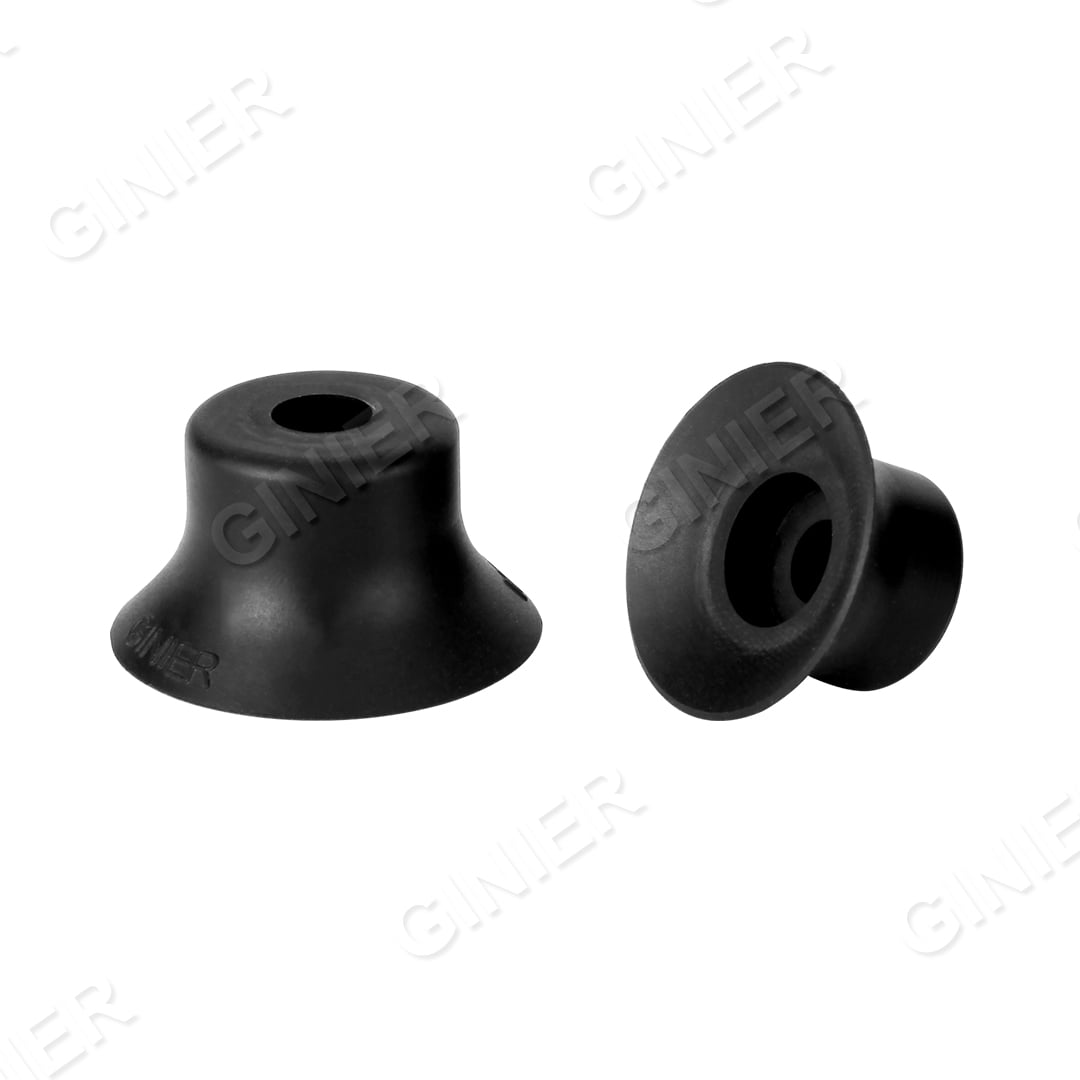
As instalacións modernas de fabricación non poden permitirse tempos de inactividade causados por fallos nos equipos, pero un ventosa neumática num entorno empoeirado está exposto constantemente a partículas que se aloxan nas liñas de aire, reducen a eficiencia do baleiro e aceleran o desgaste dos compoñentes. O rendemento dun ventosa neumática nestas condicións depende de múltiples características de deseño, opcións de configuración do sistema e estratexias de mantemento preventivo que traballan conxuntamente para manter un funcionamento fiable e a forza de agarre.
A calidade do aire afecta directamente o modo no que un ventosa neumática funciona en entornos empoeirados. Os compresores de aire industriais extraen aire ambiente a través dos seus sistemas de admisión, e nos talleres empoeirados, as partículas entran na liña de suministro inmediatamente. A instalación de prefiltros e secadores desecantes agás da liña de succión elimina a maioría dos contaminantes antes de que cheguen á ventosa neumática . Unha configuración de filtro de varias etapas—comezando cun prefiltro de 3–10 micrómetros, seguido dun filtro secundario de 1–3 micrómetros—captura as partículas de po e impide que obstruan os pequenos orificios do mecanismo de válvula da ventosa.
A liña de baleiro que alimenta un ventosa neumática tamén require filtración específica. Ao contrario que os filtros do lado de alimentación, os filtros do lado de escape ou na liña protexen a cámara de baleiro capturando partículas de po que se escapen da peza suxeita. Un ventosa neumática que opere sobre unha peza con po aspirará partículas á liña de baleiro, e sen un filtro específico, eses contaminantes acumúlanse no interior da cámara do copo, reducindo a eficiencia de succión co tempo. Instalar un filtro de liña de 5–10 micrómetros entre a peza e a bomba de baleiro estende a vida útil tanto do ventosa neumática como da propia bomba.
A bomba de baleiro emparellada cun ventosa neumática tamén debe manexar con soltura a ingestión de po. As bombas de paletas rotativas lubrificadas con aceite son máis tolerantes á contaminación por partículas que os deseños de parafuso seco ou de anel líquido, xa que a película de aceite captura e circula as partículas de po, impedindo que estas danen directamente os compoñentes internos. Ao seleccionar equipamento para unha instalación con po, emparellar un ventosa neumática cun unha bomba lubrificada con aceite clasificada para cargas máis altas de partículas garante intervalos máis longos entre mantimentos e un custo total de propiedade máis baixo. Os cambios regulares de aceite e a substitución do filtro na bomba mantén a ventosa neumática capacidade para xerar un baleiro constante.
Aventosa neumática debe selar tanto contra a peça de traballo como contra a cámara interna de baleiro para manter a forza de agarre. Os elastómeros utilizados nas faldas das ventosas e nos asentos das válvulas degradanse progresivamente cando están expostos ao po, ao calor e a contaminantes químicos comúns nos entornos industriais. Os elastómeros de silicona e poliuretano resisten mellor ao po que a goma natural e manteñen as súas propiedades de estanquidade baixo exposición a UV e ciclos de temperatura. Un ventosa neumática fabricado con compostos de elastómeros premium e con tolerancias estritas nos materiais, o que conserva a calidade do selo durante máis tempo, incluso en ambientes empoeirados abrasivos. O asento da válvula interna e o mecanismo do émbolo do copo deben tamén resistir a incorporación de po, polo que prefírense materiais como aluminio anodizado duro ou latón recuberto fronte a metais máis brandos que permiten que as partículas se alojen nas microirregularidades da superficie.
A xeometría do deseño do copo inflúe directamente no rendemento na manipulación de po. Un ventosa neumática con un perfil de faldón amplo e pouco profundo contacta cunha maior superficie da peça de traballo e mantén un mellor selo incluso cando as partículas de po crean microfendas. Os perfís de copo máis profundos e estreitos concentran a presión de contacto nunha beira máis pequena, e calquera partícula de po que se coloque nesa beira romperá inmediatamente o selo. Os deseños de faldón acanalado ou texturizado nun ventosa neumática axudan a conducir as partículas de po cara ao exterior en vez de atrapalas na superficie de contacto. As aristas redondeadas da cámara interna nun ventosa neumática impide que o po se acumule nas esquinas agudas onde o vello non pode eliminalo.
O deseño da entrada da válvula dun ventosa neumática tamén afecta á resistencia ao po. As válvulas con diámetros grandes de orificio e restricións mínimas toleran mellor a pasaxe do po ca os deseños complexos de varias etapas que crean zonas mortas onde as partículas se depositan. Un ventosa neumática deseñado con válvulas de solenoide de resposta rápida, en vez de deseños pilotados lentos, pode cíclicar máis rapidamente e eliminar as partículas acumuladas mediante pulsacións continuas durante a operación.
A mantención preventiva é esencial para un ventosa neumática que opere en ambientes empoeirados. Os operarios deben inspeccionar semanalmente a saia externa do copo para detectar acumulación de po e limpar cuidadosamente a superficie de contacto cun pano limpo e sen pelusas antes de cada turno. As liñas internas de vello deben purgarse con aire comprimido polo menos unha vez ao mes para eliminar a acumulación de po, e o cartucho de válvula do copo debe extraerse e limparse cada trimestre ou sempre que se observe un deterioro notable no rendemento do vello. Un ventosa neumática deixado sen supervisión nunha instalación empoeirada perderá forza de agarre en poucos días, á medida que se acumula unha capa de po na superficie de estanquidade.
O seguimento da presión de baleiro durante a operación ofrece unha advertencia temprana de que o rendemento dun ventosa neumática está a diminuír. Se un ventosa neumática que normalmente xera 0,8 bar de baleiro baixo carga cae a 0,6 bar, é probable que haxa acumulación de po ou degradación da estanquidade. A instalación de transdutores de presión na liña de baleiro permite a detección en tempo real da desviación do rendemento, activando o mantemento antes de que ocorra a falla de agarre. Un ventosa neumática sistema con monitorización automática de presión pode rexistrar tendencias de datos, identificar que copas se degradan máis rapidamente e orientar as decisións de mantemento dirixido. A variabilidade da carga de po—días con moito po fronte a días con pouco po—correlaciónase directamente coas taxas de perda de baleiro, axudando aos operarios a prever as xanelas de mantemento.
A proba de fuga nun ventosa neumática sistema implica medir a velocidade á que cae o baleiro cando se aplica succión a unha cámara estanca. Un novo ventosa neumática debería manter o baleiro durante 30+ segundos nas condicións estándar de proba, pero en ambientes empoeirados este tempo reducese normalmente a 15–20 segundos nas primeiras semanas de funcionamento. Cando a taxa de fuga supera os límites da instalación, é necesario substituír o selo ou a válvula do ventosa, e a unidade antiga debe desmontarse e inspeccionarse para determinar que danos causou o po.
Sí, unha ventosa neumática pode operar continuamente en po de serra se o sistema inclúe filtrado de aire adecuado, filtros de liña específicos e mantemento regular. Os ambientes de serra xeran partículas finas de madeira que se incrustan rapidamente nos selos das ventosas, polo que é esencial limpar externamente cada semana e purgar as liñas de baleiro cada mes. Sen filtrado e mantemento, unha ventosa neumática nunha serra perderá aderencia en 2–3 semanas debido á contaminación do selo e á acumulación interna de po.
A frecuencia de substitución dos filtros depende da carga de po e da etapa de filtrado. Os pre-filtros situados aguas arriba dun sistema de ventosas neumáticas deben substituírse cada mes ou cando a caída de presión exceda 0,5 bar. Os filtros de liña que protexen a cámara de baleiro deben substituírse cada 6–8 semanas en ambientes con moito po, ou sempre que a presión diferencial indique obstrución. Os secadores de sílice xel no sistema do compresor requiren substitución ou rexeneración cada 3–6 meses, dependendo da humidade ambiental e da exposición ao po.
Os elastómeros de silicona e poliuretano resisten mellor que a goma natural a incorporación de po e a degradación en ambientes industriais empoeirados. O poliuretano ofrece unha resistencia á abrasión superior e mantén a conformidade do selo nun intervalo máis amplo de temperaturas, polo que é a opción preferida para aplicacions de ventosas neumáticas en traballadores do metal, rectificado e corte de formigón, onde as oscilacións de temperatura e a exposición a partículas finas son extremas.
Explore as nosas tres series principais de produtos de vacío para solucións de manipulación automatizada.

Serie completa de ventosas con materiais e tamaños diversificados.

Línea completa de produtos de acoplamento de ventosas preensamblados.

Portafolio completo de xeradores de vacío modulares.
 EN