
how-does-pneumatic-suction-cup-handle-dusty-environments, how-does-pneumatic-suction-cup-handle-dusty-environments, /news
EN
2026/08/24
Gli ambienti industriali polverosi presentano sfide specifiche per le attrezzature di automazione, e una ventose pneumatiche deve funzionare in modo affidabile nonostante la contaminazione da particolato. Quando i sistemi di presa azionati ad aria operano in segherie, impianti per calcestruzzo o officine di lavorazione metalli, l’infiltrazione di polvere può compromettere l’integrità della tenuta e ridurre la forza di ritenzione. Comprendere come una ventose pneumatiche sia progettata per gestire l’esposizione alla polvere aiuta i produttori a scegliere la tecnologia di presa più idonea e a mantenere costanti i tempi di produzione.
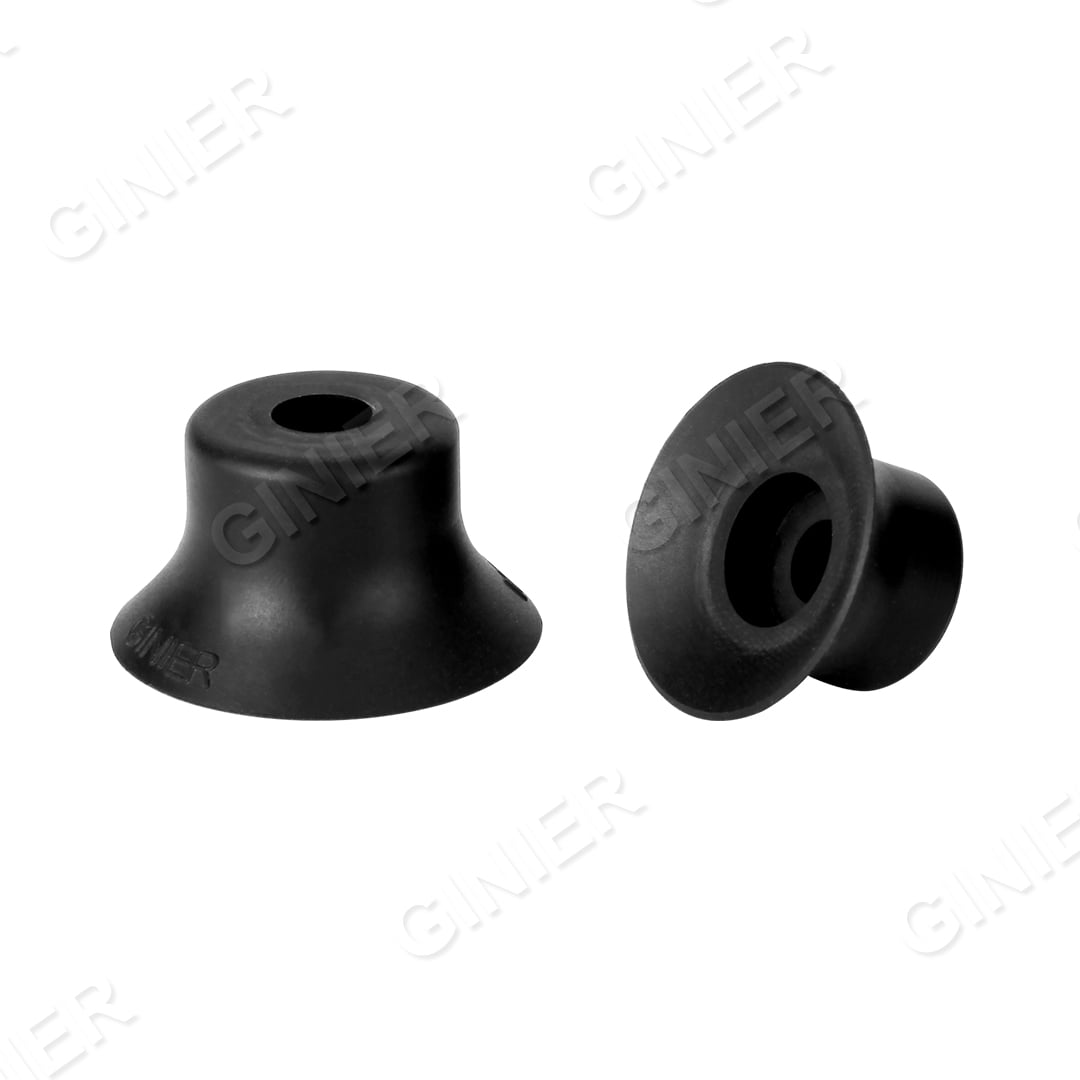
Le moderne strutture produttive non possono permettersi fermi causati da guasti alle attrezzature, eppure una ventose pneumatiche in un ambiente polveroso è soggetto a un'esposizione costante a particelle che si depositano nelle tubazioni dell'aria, riducono l'efficienza del vuoto e accelerano l'usura dei componenti. Le prestazioni di un ventose pneumatiche in queste condizioni dipendono da molteplici caratteristiche progettuali, scelte di configurazione del sistema e strategie di manutenzione preventiva che operano in sinergia per garantire un funzionamento affidabile e una forza di aderenza costante.
La qualità dell'aria influisce direttamente sul funzionamento di un ventose pneumatiche in ambienti polverosi. I compressori d'aria industriali aspirano aria ambiente attraverso i sistemi di presa; negli ambienti di lavoro polverosi, le particelle solide entrano immediatamente nella linea di alimentazione. L'installazione di prefiltri e essiccatori a letto di desiccante a monte del sistema di aspirazione elimina la maggior parte dei contaminanti prima che raggiungano il ventose pneumatiche . Una configurazione filtrante multistadio — che prevede innanzitutto un prefiltro da 3–10 micron, seguito da un filtro secondario da 1–3 micron — intrappola le particelle di polvere e ne impedisce l'ostruzione degli orifizi di piccole dimensioni presenti nel meccanismo valvolare della ventosa.
La linea del vuoto che alimenta un ventose pneumatiche richiede anche una filtrazione dedicata. A differenza dei filtri sul lato di alimentazione, i filtri sul lato di scarico o i filtri di linea proteggono la camera a vuoto catturando le particelle di polvere che fuoriescono dal pezzo in presa. A ventose pneumatiche che opera su un pezzo polveroso aspirerà particelle nella linea del vuoto e, in assenza di un filtro dedicato, tali contaminanti si accumuleranno all’interno della camera interna della ventosa, riducendo progressivamente l’efficienza di aspirazione. L’installazione di un filtro di linea da 5–10 micron tra il pezzo in lavorazione e la pompa per vuoto prolunga la durata utile sia della ventose pneumatiche sia della pompa stessa.
La pompa per vuoto abbinata a una ventose pneumatiche deve inoltre gestire con sufficiente tolleranza l’ingresso di polvere. Le pompe a palette rotanti lubrificate ad olio tollerano meglio la contaminazione da particolato rispetto ai modelli a vite secca o a anello liquido, poiché il film d’olio cattura e circola le particelle di polvere, impedendo loro di danneggiare direttamente i componenti interni. Nella scelta dell’equipaggiamento per un ambiente polveroso, abbinare una ventose pneumatiche con una pompa lubrificata ad olio progettata per carichi di particolato più elevati garantisce intervalli di manutenzione più lunghi e un costo totale di proprietà inferiore. Cambi regolari dell'olio e sostituzione del filtro sulla pompa mantengono la ventose pneumatiche capacità di generare un vuoto costante.
Aventose pneumatiche deve sigillare sia contro il pezzo in lavorazione sia contro la camera interna a vuoto per mantenere la forza di presa. I materiali elastomerici utilizzati nelle sottogonne delle ventose e nei sedili delle valvole si degradano progressivamente quando esposti a polvere, calore e contaminanti chimici comuni negli ambienti industriali. Gli elastomeri in silicone e poliuretano resistono meglio alla polvere rispetto alla gomma naturale e mantengono le proprie proprietà di tenuta sotto esposizione ai raggi UV e cicli termici. A ventose pneumatiche realizzato con composti di elastomero di alta qualità e tolleranze dimensionali rigorose preserva la qualità della tenuta per un periodo più lungo, anche in ambienti polverosi abrasivi. La sede valvolare interna e il meccanismo a disco del coppo devono inoltre resistere all’incorporamento di polvere; pertanto, materiali come l’alluminio anodizzato duro o il ottone rivestito sono preferiti rispetto ai metalli più morbidi, che consentono alle particelle di insediarsi nelle micro-irregolarità superficiali.
La geometria del coppo influenza direttamente le prestazioni nella gestione della polvere. Un ventose pneumatiche coppo con profilo della gonna largo e poco profondo entra in contatto con una superficie maggiore del pezzo in lavorazione e mantiene una tenuta migliore anche quando le particelle di polvere generano micro-fessure. Profili della gonna più profondi e stretti concentrano la pressione di contatto su un bordo più ridotto e qualsiasi particella di polvere che ne interrompa il contatto romperà immediatamente la tenuta. Design della gonna rigata o testurizzata su un ventose pneumatiche coppo aiutano a deviare le particelle di polvere verso l’esterno anziché intrappolarle sulla superficie di contatto. Spigoli arrotondati all’interno della camera del coppo ventose pneumatiche evitare l’accumulo di polvere negli angoli acuti, dove l’aspirazione non riesce a rimuoverla.
La progettazione dell’ingresso della valvola di un ventose pneumatiche influenza anche la resistenza alla polvere. Le valvole con diametri dell’orifizio ampi e con restrizioni minime tollerano meglio il passaggio della polvere rispetto a progetti complessi a più stadi che creano zone morte in cui le particelle si depositano. Un ventose pneumatiche progettato con valvole a solenoide a risposta rapida, anziché con valvole pilotate a risposta lenta, può commutare più rapidamente e rimuovere le particelle accumulate mediante pulsazioni continue durante il funzionamento.
La manutenzione preventiva è essenziale per un ventose pneumatiche che opera in ambienti polverosi. L’operatore deve ispezionare settimanalmente la gonna esterna della ventosa per verificare l’accumulo di polvere e pulire accuratamente la superficie di contatto con un panno pulito e senza pelucchi prima di ogni turno. Le tubazioni interne dell’aspirazione devono essere soffiate con aria compressa almeno una volta al mese per rimuovere i depositi di polvere, mentre il corpo valvola della ventosa deve essere rimosso e pulito ogni tre mesi o ogniqualvolta le prestazioni di aspirazione subiscano un calo evidente. Un ventose pneumatiche lasciate incustodite in un impianto polveroso perderanno forza di aderenza entro pochi giorni, poiché lo strato di polvere si accumula sulla superficie di tenuta.
Il monitoraggio della pressione di vuoto durante il funzionamento fornisce un avviso precoce che le prestazioni di un ventose pneumatiche stanno diminuendo. Se un ventose pneumatiche che normalmente genera 0,8 bar di vuoto a carico scende a 0,6 bar, è probabile che vi sia un’accumulazione di polvere o un degrado della tenuta. L’installazione di trasduttori di pressione sulla linea del vuoto consente il rilevamento in tempo reale di deviazioni prestazionali, attivando interventi di manutenzione prima che si verifichi un cedimento dell’aderenza. Un ventose pneumatiche sistema con monitoraggio automatico della pressione può registrare andamenti di dati, identificare quali ventose subiscono il degrado più rapido e guidare decisioni mirate di manutenzione. La variabilità del carico di polvere — giornate molto polverose rispetto a quelle poco polverose — si correla direttamente ai tassi di perdita di vuoto, aiutando gli operatori a prevedere le finestre di manutenzione.
La verifica delle perdite su un ventose pneumatiche sistema prevede la misurazione della velocità con cui la pressione di vuoto diminuisce quando viene applicata l’aspirazione a una camera sigillata. Un nuovo ventose pneumatiche dovrebbe mantenere il vuoto per oltre 30 secondi in condizioni standard di prova, ma in ambienti polverosi questo tempo scende tipicamente a 15–20 secondi entro poche settimane di funzionamento. Quando la portata di perdita supera i limiti stabiliti dall’impianto, è necessario sostituire la guarnizione o la valvola della ventosa; l’unità usata va smontata e ispezionata per determinare il tipo di danno causato dalla polvere.
Sì, una ventosa pneumatica può funzionare ininterrottamente in un ambiente polveroso come una segheria, purché il sistema includa una filtrazione dell’aria adeguata, filtri dedicati sulla linea d’aria e una manutenzione regolare. Gli ambienti delle segherie producono finissime particelle di legno che si insinuano rapidamente nelle guarnizioni delle ventose, quindi è essenziale pulire esternamente la ventosa ogni settimana e sciacquare mensilmente la linea del vuoto. Senza filtrazione e manutenzione, una ventosa pneumatica in una segheria perderà aderenza entro 2–3 settimane a causa della contaminazione della guarnizione e dell’accumulo interno di polvere.
La frequenza di sostituzione dei filtri dipende dal carico di polvere e dallo stadio di filtrazione. I prefiltri a monte di un sistema di ventose pneumatiche devono essere sostituiti mensilmente o quando la caduta di pressione supera 0,5 bar. I filtri di linea che proteggono la camera a vuoto devono essere sostituiti ogni 6–8 settimane in ambienti con elevata presenza di polvere, oppure non appena la pressione differenziale indica un intasamento. Gli essiccatori a letto di silice nel sistema del compressore richiedono sostituzione o rigenerazione ogni 3–6 mesi, a seconda dell’umidità ambientale e dell’esposizione alla polvere.
Gli elastomeri in silicone e poliuretano resistono meglio dell’elastomero naturale all’incorporamento di polvere e al degrado negli ambienti industriali polverosi. Il poliuretano offre una resistenza all’abrasione superiore e mantiene la conformità della tenuta su un intervallo di temperature più ampio, rendendolo la scelta preferita per le ventose pneumatiche impiegate nelle operazioni di lavorazione dei metalli, rettifica e taglio del calcestruzzo, dove le escursioni termiche e l’esposizione a particelle fini sono particolarmente severe.
Esplora le nostre tre principali serie di prodotti per vuoto destinate a soluzioni di movimentazione automatizzata.

Intera gamma di ventose con materiali e dimensioni diversificati.

Linea completa di attacchi per ventose preassemblati.

Portafoglio completo di generatori di vuoto modulari.
 EN