
how-does-pneumatic-suction-cup-handle-dusty-environments, how-does-pneumatic-suction-cup-handle-dusty-environments, /news
EN
2026/08/24
Putekļaina rūpnieciskā vide rada unikālus izsaucienus automatizācijas iekārtām, un pneimatiskajam sūkņa balonam ir jādarbojas uzticami, pat nonākot saskarē ar daļiņām. Kad gaisa darbināmās stiprināšanas sistēmas darbojas koksnes apstrādes rūpnīcās, betona ražošanas uzņēmumos vai metālapstrādes meistardarbnīcās, putekļu iekļūšana var sabojāt noslēguma integritāti un samazināt turēšanas spēku. Izpratne par to, kā pneimatiskajam sūkņa balonam ir konstruēts, lai pārvaldītu putekļu iedarbību, palīdz ražotājiem izvēlēties piemērotāko stiprinātāju tehnoloģiju un nodrošināt nepārtrauktu ražošanas darbību.
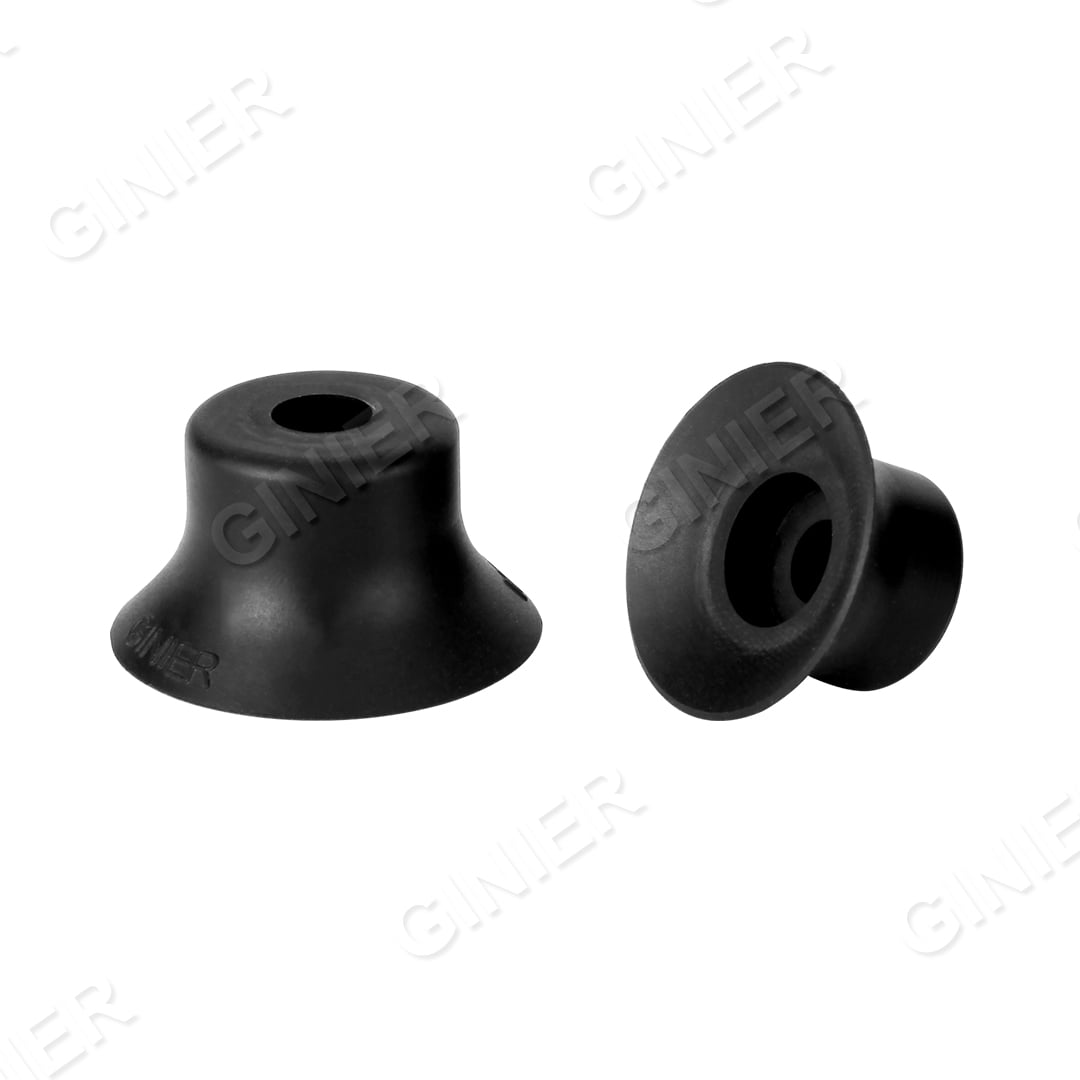
Mūsdienu ražošanas uzņēmumi nevar atļauties bojājumu izraisītu darbības pārtraukumu, tomēr pneimatiskajam sūkņa balonam putekļainā vidē pastāvīgi saskaras ar daļiņām, kas iekļūst gaisa caurulēs, samazina vakuumefektivitāti un paātrina komponentu nodilumu. Darbības efektivitāte pneimatiskajam sūkņa balonam zemāk minētajos apstākļos atkarīgs no vairākiem konstrukcijas risinājumiem, sistēmas konfigurācijas izvēlēm un profilaktiskās apkopes stratēģijām, kas kopā nodrošina uzticamu darbību un pievilkšanas spēku.
Gaisa kvalitāte tieši ietekmē to, cik labi pneimatiskajam sūkņa balonam funkcionē putekļainās vides apstākļos. Rūpnieciskie gaisa kompresori ierauj apkārtējo gaisu caur ieplūdes sistēmām, un putekļainās darbnīcās daļiņas nekavējoties nonāk piegādes līnijā. Priekšfiltru un desikanta žāvētāju uzstādīšana sūkšanas sistēmas priekšā noņem lielāko daļu piesārņojumu, pirms tie nonāk pneimatiskajam sūkņa balonam . Dažu posmu filtrēšanas sistēma — sākot ar 3–10 mikronu priekšfiltru, kam seko 1–3 mikronu otrās pakāpes filtra — notver putekļa daļiņas un novērš to iekļūšanu sūkšanas kausiņa vārsta mehānisma mazajos atverēs.
Vakuumlīnija, kas piegādā pneimatiskajam sūkņa balonam arī prasa specializētu filtrāciju. Atšķirībā no piegādes puses filtriem izplūdes puses vai līnijas filtri aizsargā vakuumkameru, uztverot putekļu daļiņas, kas izkļūst no satvertā darba gabala. A pneimatiskajam sūkņa balonam darbība uz putekļainu daļu ievilks daļiņas vakuumlīnijā, un bez specializēta filtra šie piesārņotāji uzkrājas stikla iekšējā kamerā, samazinot sūkšanas efektivitāti laika gaitā. 5–10 mikronu līnijas filtra uzstādīšana starp darba gabalu un vakuumu sūkni pagarinās gan pneimatiskajam sūkņa balonam gan paša sūkņa kalpošanas laiku.
Vakuumu sūknis, ko izmanto kopā ar pneimatiskajam sūkņa balonam arī jāspēj viegli izturēt putekļu ieplūdi. Eļļas lubrikācijas rotācijas lāpstiņu sūkņi ir izturīgāki pret daļiņu piesārņojumu nekā sausie skrūvju vai šķidruma gredzena sūkņi, jo eļļas kārtiņa uztver un cirkulē putekļu daļiņas, novēršot to tiešo bojājumu iekšējiem komponentiem. Izvēloties aprīkojumu putekļainai rūpnīcai, kombinācija starp pneimatiskajam sūkņa balonam ar eļļas smērētu sūkni, kas paredzēts lielākām daļiņu slodzēm, nodrošina garākus intervālus starp tehniskajām apkopēm un zemākas kopējās īpašniecības izmaksas. Regulāras eļļas maiņas un sūkņa filtra nomaiņa saglabā pneimatiskajam sūkņa balonam 's spēju radīt vienmērīgu vakuumu.
Apneimatiskajam sūkņa balonam ir jānoslēdz gan pret darba gabalu, gan pret iekšējo vakuumkameru, lai saglabātu pieķeršanās spēku. Elastomēru materiāli, ko izmanto kausu malās un vārstu sēdekļos, pakāpeniski degradējas, nonākot saskarē ar putekļiem, karstumu un ķīmiskajiem piesārņotājiem, kas ir tipiski rūpnieciskajā vidē. Silikona un poliuretāna elastomēri ir noturīgāki pret putekļiem nekā dabiskās gumijas un saglabā savas noslēguma īpašības UV starojuma un temperatūras svārstību ietekmē. A pneimatiskajam sūkņa balonam ražots ar augstas kvalitātes elastomēru savienojumiem un stingriem materiāla izmēru tolerancēm, kas ilgāk saglabā blīves kvalitāti pat abrazīvās putekļu vides apstākļos. Kausa iekšējā vārsta sēdekļa un atveramās vārstvārpstas mehānismam arī jābūt izturīgam pret putekļu iestrēgšanu, tāpēc priekšroka tiek dota cietai anodizētai alumīnijam vai pārklātai varšmetālam, nevis mīkstākiem metāliem, kuros daļiņas var iestrēgt virsmas mikronevienmērībās.
Kausa konstrukcijas ģeometrija tieši ietekmē putekļu apstrādes veiktspēju. pneimatiskajam sūkņa balonam ar platu, seklāku pakājienu profilu saskaras ar lielāku darba virsmas laukumu un nodrošina labāku blīvēšanu pat tad, ja putekļu daļiņas rada mikrošķirumus. Dziļāki, šaurāki kausa profili koncentrē saskares spiedienu uz mazāku malu, un jebkura putekļu daļiņa, kas šo malu pārmost, nekavējoties pārtrauc blīvēšanu. Rievots vai teksturēts pakājiena profils uz pneimatiskajam sūkņa balonam palīdz novirzīt putekļu daļiņas uz āru, nevis tās notvert pie saskares virsmas. Noapaļotas iekšējās kameru malas uz pneimatiskajam sūkņa balonam novērst putekļu uzkrāšanos asajos stūros, kur vakuums tos nevar noņemt.
Vārsta ieejas konstrukcija pneimatiskajam sūkņa balonam arī ietekmē putekļu izturību. Vārsti ar lieliem caurumu diametriem un minimāliem ierobežojumiem labāk iztur putekļu caurlaidību nekā sarežģītas daudzposmu konstrukcijas, kas rada mirušās zonas, kurās daļiņas nogulstas. pneimatiskajam sūkņa balonam projektēts ar ātri reaģējošiem solenoīda vārstiem, nevis lēniem pilotdarbības vārstiem, var ciklēties ātrāk un notīrīt uzkrājušās daļiņas, nepārtraukti pulsējot darbības laikā.
Preventīvā apkope ir būtiska pneimatiskajam sūkņa balonam darbošanās putekļainā vidē. Operators nedēļas garumā jāpārbauda kausa ārējā apakšdaļa putekļu uzkrāšanās ziņā un katras darba maiņas priekšā jānotīra kontaktvirsmas ar tīru, neviltotu drānu. Iekšējās vakuuma līnijas vismaz reizi mēnesī jāiztīra ar saspiestu gaisu, lai noņemtu putekļus, bet kausa vārsta kaseti jāizņem un jānotīra katru ceturksni vai ikreiz, kad vakuuma veiktspēja redzami pasliktinās. pneimatiskajam sūkņa balonam atstāts bez uzraudzības putekļainā telpā, zaudēs savu pievilkšanas spēku jau pēc dažām dienām, jo uz blīvējuma virsmas uzkrājas putekļu kārta.
Vakuumspiediena uzraudzība darbības laikā sniedz agrīnu brīdinājumu par pneimatiskajam sūkņa balonam veiktspējas pasliktināšanos. Ja pneimatiskajam sūkņa balonam parasti ģenerē 0,8 bara vakuumu slodzes apstākļos, bet spiediens nokrīt līdz 0,6 bar, iespējams, ir notikusi putekļu uzkrāšanās vai blīvējuma degradācija. Spiediena sensoru uzstādīšana vakuumcaurulē ļauj reāllaika režīmā noteikt veiktspējas novirzi un aktivizēt apkopi pirms notiek pievilkšanas spēka zudums. pneimatiskajam sūkņa balonam sistēma ar automatizētu spiediena uzraudzību var reģistrēt datu tendences, identificēt, kuri sūkņi degradējas visātrāk, un vadīt mērķtiecīgus apkopes lēmumus. Putekļu slodzes mainīgums — smagas putekļu dienas salīdzinājumā ar vieglām — tieši korelē ar vakuumzuduma ātrumu, palīdzot ekspluatācijas personālam prognozēt apkopes laika logus.
Noplūdes pārbaude pneimatiskajam sūkņa balonam sistēmā ietver vakuumspiediena krituma ātruma mērīšanu, kad sūkšana tiek pielikta noslēgtai kamerai. Jauna pneimatiskajam sūkņa balonam vajadzētu uzturēt vakuumu vismaz 30 sekundes standarta testa apstākļos, taču putekļainās vidē šis laiks parasti samazinās līdz 15–20 sekundēm jau pēc dažām darbības nedēļām. Kad noplūdes ātrums pārsniedz iekārtas noteiktos robežlielumus, nepieciešams nomainīt sūkšanas kausa blīvi vai vārstu, un veco vienību vajadzētu izjaukt un pārbaudīt, lai noskaidrotu, kādu bojājumu putekļi ir izraisījuši.
Jā, pneimatiskais sūkšanas kauss var nepārtraukti darboties skaidu rūpnīcas putekļos, ja sistēmā ir iekļauta piemērota gaisa filtrācija, atsevišķi līniju filtri un regulāra apkope. Skaidu rūpnīcu vide rada smalkas koka daļiņas, kas ātri iegrimst kausa blīvēs, tāpēc ārējā tīrīšana nedēļā un vakuumlīnijas izskalošana mēnesī ir būtiska. Bez filtrācijas un apkopes pneimatiskais sūkšanas kauss skaidu rūpnīcā zaudēs satveršanas spēju jau pēc 2–3 nedēļām sakarā ar blīvju piesārņojumu un iekšējo putekļu uzkrāšanos.
Filtra maiņas biežums ir atkarīgs no putekļu slodzes un filtrācijas posma. Priekšfiltri, kas atrodas pirms pneimatiskās sūkšanas kausa sistēmas, jāmaina ik mēnesi vai tad, kad spiediena kritums pārsniedz 0,5 bar. Līnijas filtri, kas aizsargā vakuumkameru, smagos putekļu apstākļos jāmaina katrās 6–8 nedēļās vai tad, kad diferenciālais spiediens norāda uz aizsprostojumu. Kompresoru sistēmā esošie desikanta žāvētāji jānomaina vai jāregenerē katrās 3–6 mēnešos atkarībā no apkājējās mitruma un putekļu ietekmes.
Silikona un poliuretāna elastomēri labāk pretojas putekļu iegrimšanai un degradācijai salīdzinājumā ar dabiskās gumijas materiāliem putekļainās rūpnieciskās vides apstākļos. Poliuretāns piedāvā augstāku nodilumizturību un saglabā blīves pielāgojamību plašākā temperatūru diapazonā, tādēļ tas ir vēlamākais izvēles variants pneimatisko sūkņu pogaļu lietošanai metālapstrādes, slīpēšanas un betona griešanas operācijās, kur temperatūras svārstības un smalko daļiņu iedarbība ir ļoti intensīvas.
Izpētiet mūsu trīs galvenās vakuuma produktu sērijas automatizētām manipulācijas risinājumiem.

Pilns sūkšanas kausu sēriju klāsts ar dažādiem materiāliem un izmēriem.

Pilns iepriekš montēto sūkšanas pieslēgvietu produktu klāsts.

Modulāro vakuuma ģeneratoru pilns produktu klāsts.
 EN