
how-to-configure-pneumatic-suction-cups-for-bag-handling, how-to-configure-pneumatic-suction-cups-for-bag-handling, /news
EN
2026/08/24
Налаштування пневматична вакуумна чашка налаштування для роботи з мішками вимагає уважного ставлення до вакуумного тиску, геометрії присоски, вибору матеріалу та орієнтації кріплення. Неправильне налаштування призводить до втрати вантажу, непостійної фіксації, витрат енергії та дорогостоячого простою в операціях упаковки та обробки матеріалів. Це керівництво з налаштування вакуумних присосок розглядає основні принципи, необхідні для забезпечення надійної роботи з різними типами мішків, їх вагою та станом поверхні.
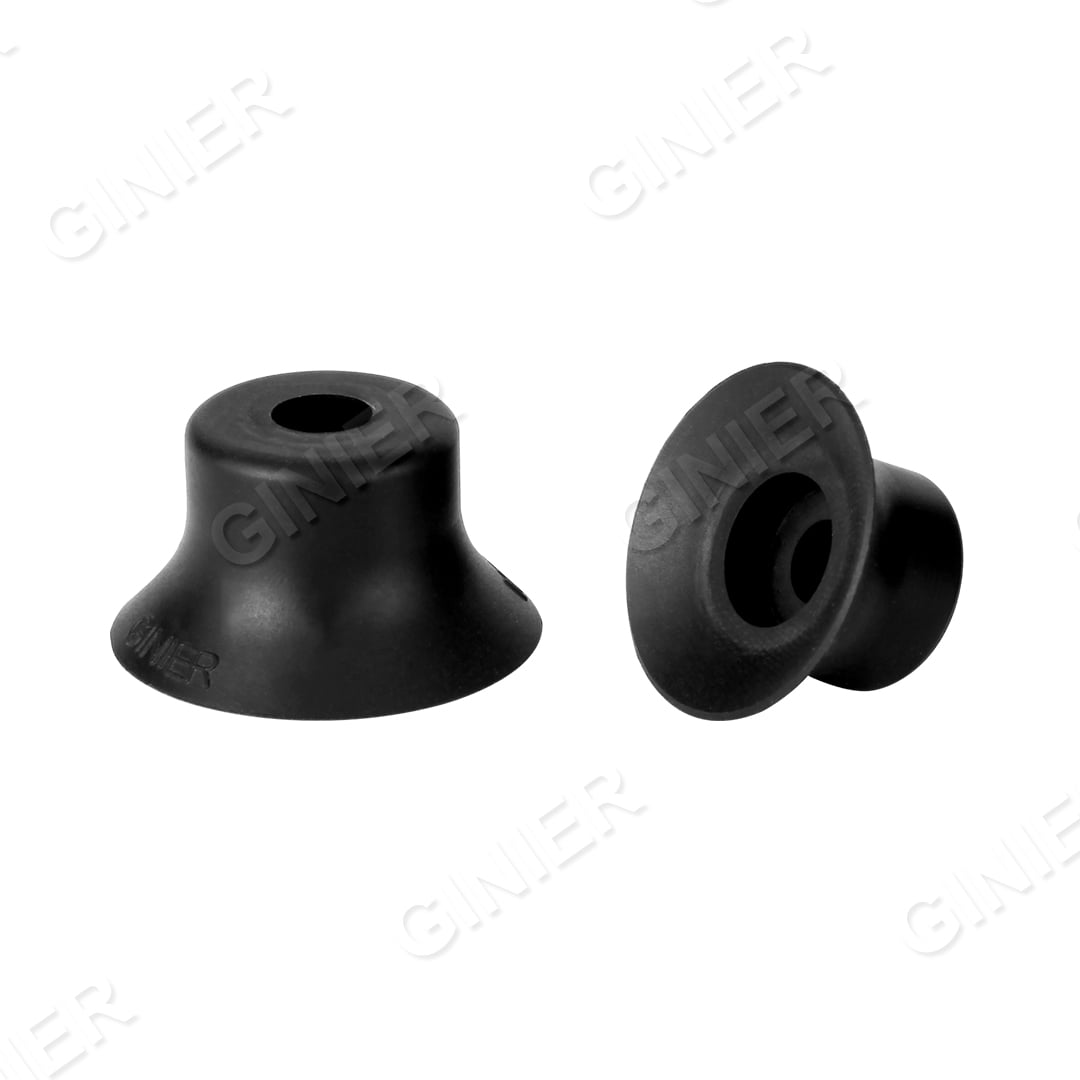
Середовища обробки мішків створюють унікальні виклики, оскільки мішки є гнучкими, легкими й часто мають непостійну текстуру поверхні. Незалежно від того, чи працює автоматизована вакуумна система для обробки мішків із крафтового паперу, пластикових плівок або композитних матеріалів, вибраний вакуумний присос для гнучкої упаковки має адаптуватися до різних умов поверхні й забезпечувати надійне захоплення протягом усього циклу обробки. Правильна конфігурація максимізує силу утримання, мінімізує енергоспоживання та продовжує термін служби обладнання на високошвидкісних виробничих лініях.
Першим кроком у налаштуванні пневматичного присосного чашки для роботи з мішками є вибір відповідного розміру чашки. Більші чашки створюють більшу тримальну силу, оскільки вони контактує з більшою площею поверхні. Для легких мішків середні за розміром варіанти, типові для стандартної присосної чашки для гнучкої упаковки, зазвичай забезпечують достатнє зчеплення без створення надмірного вакуумного навантаження на компресори. Пневматична присосна чашка діаметром 40–60 міліметрів підходить для більшості стандартних розмірів мішків, тоді як важчі або надмірно великі мішки можуть вимагати чашок більшого діаметра або кількох пневматичних присосних чашок, що працюють одночасно.
Вибір матеріалу безпосередньо впливає на ефективність прилягання пневматичного присоски до поверхонь мішків. Для мішків із гладкими, непористими матеріалами, наприклад поліетиленової плівки, потрібні більш тверді еластомерні сполуки, тоді як крафт-папір і рельєфні поверхні краще працюють із м’якшими формуваннями з силікону або нітрильної гуми. Тестування прототипу конфігурації пневматичної присоски на справжніх матеріалах мішків перед повним впровадженням запобігає збоїв у захопленні. Різні матеріали по-різному реагують на рівні вакууму, коливання температури та цикли повторного контакту, тому вибір матеріалу є ключовим для надійної конфігурації.
Тиск у вакуумі безпосередньо визначає силу утримання для будь-якого застосування пневматичних присосок. Щоб розрахувати мінімальний необхідний вакуум для гнучкої упаковки, поділіть вагу мішка на площу контакту вашої присоски, а потім застосуйте коефіцієнт безпеки 2–3. Більшість промислових вакуумних систем для обробки мішків працюють у діапазоні вакууму 0,8–0,95 бар, хоча для легших мішків може бути достатньо 0,5–0,7 бар. Надмірне створення вакууму пошкоджує еластомер присоски й марнує стиснене повітря, тоді як недостатній тиск призводить до періодичної втрати зчеплення. Регулювання клапанів-регуляторів забезпечує точний контроль рівня вакууму, що подається до вашої пневматичної системи присосок.
Швидкість повітряного потоку впливає на те, наскільки швидко пневматична присоска захоплює й звільняє вантаж. Більш висока швидкість потоку скорочує тривалість циклу, але збільшує навантаження на компресор і ефекти нагрівання. У типовій вакуумній системі для обробки мішків робочий потік становить 100–200 літрів на хвилину на одну присоску, залежно від діаметра присоски та вимог до вакууму. Невелике обмеження потоку за допомогою голчастих клапанів сприяє стабілізації захоплення під час перенесення мішків і водночас зменшує споживання енергії. Кожна конфігурація пневматичної присоски має включати фільтрацію повітря та видалення вологи, щоб запобігти деградації ущільнення й забезпечити стабільну роботу протягом тисяч циклів.
Кут встановлення значно впливає на те, як пневматична присоска контактує з поверхнею мішка. Перпендикулярне розташування, за якого ущільнювальне кільце присоски стикається з поверхнею мішка під кутом 90 градусів, забезпечує максимальний тиск контакту та тримальне зусилля. Встановлення під кутом зменшує ефективну площу контакту й підвищує ризик зсуву. У складній вакуумній системі для обробки мішків орієнтація масивів пневматичних присосок — вертикальна чи горизонтальна — залежить від орієнтації мішка під час транспортування. Випробування показали, що незначне нахилання присосок (до 15 градусів) залишається прийнятним для більшості мішків, але більш круті кути погіршують продуктивність пневматичних присосок і вимагають компенсації тиску.
Складні системи обробки мішків вигідно використовують кілька одиниць пневматичних присосок, що працюють одночасно. Подвійне або четверне розташування пневматичних присосок розподіляє навантаження, зменшує знос окремих присосок і забезпечує резервне утримання, якщо одна з присосок виходить із ладу. Датчики тиску автоматично виявляють втрату захоплення й активують сигнал тривоги або зупиняють лінію. Встановлення ізолюючих клапанів дозволяє обслуговувати окремі пневматичні присоски без зупинки всієї системи. Резервна конфігурація перетворює систему пневматичних присосок із одного точки відмови на надійну, готову до виробництва установку, здатну обробляти динамічні варіації мішків та неочікувані умови поверхонь.
Коли пневматична присоска не здатна надійно утримувати мішки, системне усунення несправностей допомагає виявити первинну причину. Перевірте показання вакуумного манометра, щоб переконатися, що пневматична присоска отримує правильний тиск. Огляньте ущільнювальне кільце присоски на наявність тріщин, деформацій або деградації матеріалу; навіть незначні пошкодження ущільнення різко знижують утримувальну силу. Перевірте контакт присоски з поверхнею, спостерігаючи, чи повністю стискається пневматична присоска при дотику до мішка. Якщо контакт здається ненадійним, відрегулюйте кріпильні кронштейни або повторно вирівняйте вакуумну лінію. Витік повітря в шлангах або фітингах зменшує вакуум на пневматичній присосці, тому підайте тиск у систему й уважно прислухайтеся до шипіння або огляньте з’єднання за допомогою милної води.
Регулярне технічне обслуговування значно подовжує термін експлуатації пневматичних вакуумних присосок. Замінюйте повітряні фільтри кожні 500–1000 годин роботи, щоб запобігти потраплянню вологи та частинок забруднення до ущільнювальних елементів присосок. Щомісяця перевіряйте еластомер пневматичної вакуумної присоски на наявність затвердіння, тріщин або постійної деформації. Очищайте робочу поверхню присосок м’яким милом і водою, щоб прибрати залишки мішків, пил або клейові відкладення, які порушують герметичність ущільнення. Якщо пневматична вакуумна присоска демонструє знижену тримальну силу навіть за належного вакуумного тиску й чистого стану, її необхідно замінити. Наявність запасних одиниць пневматичних вакуумних присосок дозволяє мінімізувати непередбачені простої та забезпечує безперервну заміну під час технічного обслуговування або зміни конфігурації.
Більшість застосувань для обробки мішків використовують вакуум у діапазоні 0,7–0,9 бар для роботи пневматичних присосок. Розрахуйте необхідний тиск, поділивши загальну вагу мішка на площу контакту присоски, а потім помноживши результат на коефіцієнт безпеки 2–3. Для легших мішків (менше 5 кг) може бути достатньо лише 0,5 бар, тоді як важчі мішки вимагають більшого тиску. Завжди перевіряйте фактичну силу утримання на ваших конкретних мішках перед введенням пневматичної системи присосок у промислову експлуатацію.
Одна пневматична присоска забезпечує обробку мішків масою до 3 кг на гладких поверхнях; подвійна конфігурація — підтримка 5–10 кг; чотириприсоскова схема підходить для важчих або неправильних за формою мішків. Використання кількох пневматичних присосок забезпечує резервування, розподіляє механічне навантаження та гарантує додаткове утримання у разі виходу з ладу однієї з присосок. Протестуйте ваші конкретні мішки й поверхні, щоб визначити мінімальну конфігурацію пневматичних присосок, необхідну для стабільної роботи.
Оглядаєте пневматичний присос щомісяця на предмет пошкодження ущільнення, затвердіння або забруднення поверхні. Замінюйте повітряні фільтри кожні 500–1000 годин роботи, щоб запобігти потраплянню вологи та забруднень до ущільнення пневматичного присоса. Якщо тримальна сила знижується навіть за належного тиску й чистого стану, еластомер пневматичного присоса втомився й потребує заміни. Більшість промислових пневматичних присосів працюють 1–3 роки, залежно від частоти циклів, стану поверхонь та дисципліни обслуговування.
Ознайомтеся з нашими трьома основними серіями вакуумних продуктів для автоматизованих рішень з обробки матеріалів.

Повна лінійка присосок з різними матеріалами та розмірами.

Повний асортимент готових до встановлення присосок з кріпленнями.

Повний асортимент модульних вакуумних генераторів.
 EN