
how-to-configure-pneumatic-suction-cups-for-bag-handling, how-to-configure-pneumatic-suction-cups-for-bag-handling, /news
EN
2026/08/24
Konfiguration af et pneumatisk sugekappe opsætningen til posehåndtering kræver omhyggelig opmærksomhed på vakuumtryk, kops geometri, materialevalg og monteringsretning. Forkert opsætning fører til faldende last, uregelmæssig greb, energispild og kostbar nedetid i emballage- og materialehåndteringsprocesser. Denne vejledning til opsætning af sugekopper gennemgår de grundlæggende principper, der er nødvendige for at sikre pålidelig ydelse ved forskellige pose typer, vægte og overfladeforhold.
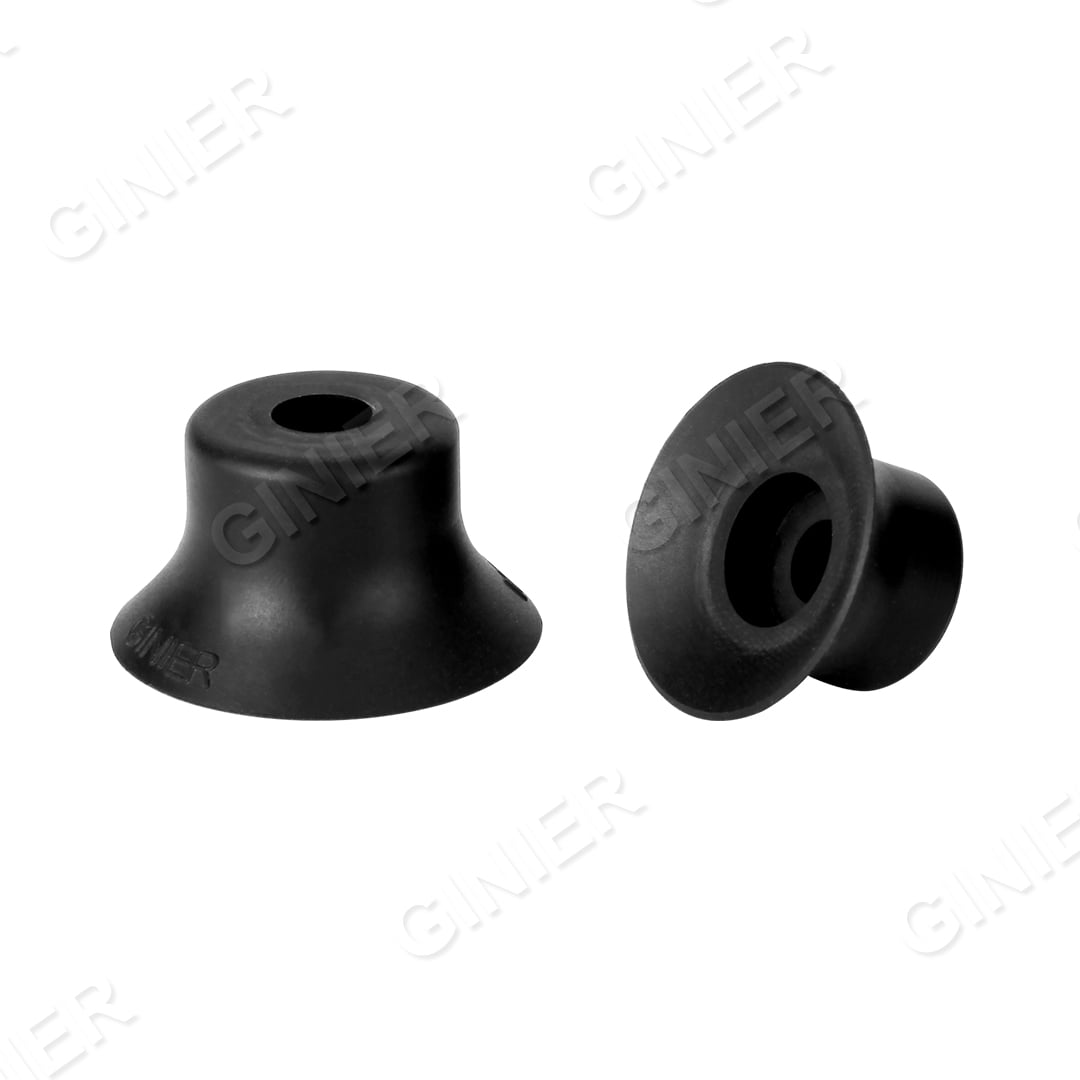
Baghåndteringsmiljøer stiller unikke udfordringer, fordi poser er fleksible, lette og ofte har en uregelmæssig overfladetekstur. Uanset om man bruger et automatiseret vakuum-system til baghåndtering til kraftpapir, plastfolie eller sammensatte materialer, skal den valgte sugkup til fleksibel emballage kunne tilpasse sig varierende overfladeforhold, mens den opretholder en sikker greb gennem hele håndteringscyklussen. En korrekt konfiguration maksimerer fastholdelseskraften, minimerer energiforbruget og forlænger udstyrets levetid på højhastighedsproduktionslinjer.
Det første trin i konfigurationen af en pneumatisk sugekop til posehåndtering er valg af den passende kopstørrelse. Større kopper genererer større fastholdingskraft, fordi de har kontakt med et større overfladeareal. For lette poser giver midlertidige størrelser – typiske for en standard sugekop til fleksibel emballage – normalt tilstrækkelig greb uden at skabe en overdreven vakuumbelastning på kompressorerne. En pneumatisk sugekop med en diameter på 40 til 60 millimeter er velegnet til de fleste standardposestørrelser, mens tyngere eller ekstra store poser måske kræver kopper med større diameter eller flere pneumatiske sugekopper, der arbejder sammen.
Valg af materiale påvirker direkte, hvor effektivt en pneumatisk sugekop fastgør sig til poser. Poser af glat, ikke-porøst materiale som plastfolie kræver mere faste elastomerkomponenter, mens kraftpapir og strukturerede overflader drager fordel af blødere silikone- eller akrylnitrilgummi-formuleringer. At afprøve en prototype af en pneumatisk sugekopkonfiguration på de faktiske posmaterialer før fuld implementering forhindrer grebfejl. Forskellige materialer reagerer forskelligt på vakuumniveauer, temperatursvingninger og gentagne kontaktcyklusser, hvilket gør materialevalget centralt for pålidelig konfiguration.
Vakuumtrykket bestemmer direkte fastholdelseskraften for enhver pneumatisk sugkupapplikation. Beregn det mindste krævede vakuum ved at dividere posens vægt med sugkuppens kontaktareal for fleksibel emballage, og anvend derefter en sikkerhedsfaktor på 2 til 3. De fleste industrielle vakuumsystemer til håndtering af poser arbejder med et vakuum på mellem 0,8 og 0,95 bar, selvom lettere poser muligvis kun kræver 0,5 til 0,7 bar. For højt vakuum beskadiger kuppens elastomer og spilder komprimeret luft, mens utilstrækkeligt vakuum forårsager ujævn fastgribning. Justering af reguleringsventiler giver præcis kontrol over vakuumniveauet, der fødes til dit pneumatiske sugkup-system.
Luftstrømningshastigheden påvirker, hvor hurtigt en pneumatisk sugkup holder og slipper lasten. Hurtigere strømningshastigheder forkorter cykeltiden, men øger kompressorens belastning samt opvarmningsvirkningerne. I et typisk vakuumsystem til posehåndtering arbejder installationerne med 100–200 liter pr. minut pr. sugkup, afhængigt af kupens diameter og vakuumkravene. En let begrænsning af luftstrømmen via nåleventiler hjælper med at stabilisere grebet under poseoverførslen og samtidig reducere energiforbruget. Hver pneumatisk sugkup-konfiguration skal inkludere luftfiltrering og fugtelseparation for at forhindre forringelse af tætheden og sikre konsekvent ydelse over flere tusinde cyklusser.
Monteringsvinklen påvirker betydeligt, hvordan en pneumatisk sugkop kontaktar overfladen af poser. Ved lodret positionering – hvor sugkoppen møder posens overflade i 90 grader – opnås maksimal kontakttryk og fastholdelseskraft. Skrå montering reducerer den effektive kontaktareal og øger risikoen for glidning. I et komplekst vakuumsystem til håndtering af poser afhænger konfigurationen af pneumatiske sugkoparrayer (lodret eller vandret) af posens orientering under overførslen. Tests viser, at en lille sugkopvinkel (op til 15 grader) stadig er acceptabel for de fleste poser, men stejlere vinkler kompromitterer ydeevnen af pneumatiske sugkoppe og kræver trykkompensation.
Komplekse systemer til håndtering af poser drager fordel af flere pneumatiske sugkopperkonfigurationsenheder, der arbejder samtidigt. Dobbelt- eller firkantsugkopperanordninger fordeler belastningspåvirkningen, reducerer slitage på enkeltsugkopper og sikrer ekstra greb, hvis én sugkop svigter. Trykfølsomme kontakter registrerer automatisk tabt greb og udløser alarm eller standser produktionslinjen. Installation af isoleringsventiler gør det muligt at vedligeholde enkelte pneumatiske sugkopperenheder uden at standse hele systemet. En redundant konfiguration omdanner et pneumatiske sugkoppersystem fra en enkelt svaghedsplads til en robust, produktionsklar installation, der kan håndtere dynamiske variationer i poser og uventede overfladeforhold.
Når en pneumatisk sugkup holder poser upålideligt, identificerer systematisk fejlfinding årsagen. Tjek aflæsningerne på vakuummanometeret for at bekræfte, at den pneumatiske sugkup modtager korrekt tryk. Inspectér kuppens tætningsring for revner, deformation eller materialeforringelse; selv mindste skade på tætningen reducerer holdkraften markant. Verificér kontakt mellem kup og overflade ved at observere, om den pneumatiske sugkup komprimeres fuldt ud mod posen. Hvis kontakten ser utilstrækkelig ud, juster monteringsbeslagene eller genjuster vakuumslangen. Luftlækkager i slanger eller tilslutninger reducerer vakuummet ved den pneumatiske sugkup, så trykfyld systemet og lyt nøje efter hvislen eller inspicer tilslutningerne med sæbevand.
Regelmæssig vedligeholdelse forlænger levetiden af pneumatisk sugekopper betydeligt. Udskift luftfiltre hvert 500. til 1.000. driftstime for at forhindre fugt og partikler i at nå kuppelens tætningsring. Inspectér elastomeren på den pneumatiske sugekop månedligt for udfældning, revner eller permanent deformation. Rengør kuppeloverfladerne med mild sæbe og vand for at fjerne rester af poser, støv eller limaflejringer, der påvirker tætheden negativt. Når en pneumatisk sugekop viser reduceret fastholdelseskraft, selvom trykket er korrekt og overfladen ren, er udskiftning påkrævet. At have ekstra pneumatiske sugekoppenheder til rådighed mindsker uventet nedetid og gør det muligt at skifte hurtigt og ubemærket under vedligeholdelsescykler eller konfigurationsændringer.
De fleste baghåndteringsapplikationer bruger 0,7 til 0,9 bar vakuum til pneumatisk sugekuplerdrift. Beregn kravene ved at dividere den samlede posevægt med kuplens kontaktareal og gang resultatet med en sikkerhedsfaktor på 2 til 3. Lettere poser (under 5 kg) kræver måske kun 0,5 bar, mens tungere poser kræver højere tryk. Kontroller altid den faktiske fastholdelseskraft på dine specifikke poser, før du implementerer det pneumatiske sugekuplesystem i produktionen.
Én enkelt pneumatisk sugekupel kan håndtere poser op til 3 kg på glatte overflader; dobbeltkonfigurationer support 5 til 10 kg; firkantanordninger er velegnede til tungere eller uregelmæssige poser. Flere pneumatiske sugekupelenheder giver redundant funktion, fordeler mekanisk spænding og sikrer reservegreb, hvis én kupel svigter. Test dine specifikke poser og overflader for at fastslå den mindste nødvendige pneumatisk sugekupelkonfiguration til konsekvent ydelse.
Inspekter din pneumatiske sugekop én gang om måneden for revner i tætningen, udtørring eller overfladebeskidtelse. Udskift luftfiltrene hver 500 til 1000 driftstimer for at holde fugt og snavs væk fra tætningen på den pneumatiske sugekop. Når trækraften falder, selvom trykket er korrekt og overfladen er ren, er elastomeren på den pneumatiske sugekop udmattet og skal udskiftes. De fleste industrielle pneumatiske sugekop-enheder har en levetid på 1 til 3 år, afhængigt af cyklusfrekvensen, overfladeforholdene og vedligeholdelsesdisciplinen.
Udforsk vores tre primære vakuumproduktsæt til automatiserede håndteringsløsninger.

Komplet serie af sugekopper med forskellige materialer og størrelser.

Komplet sortiment af formonterede sugefittingsprodukter.

Komplet portefølje af modulære vakuumgeneratorer.
 EN