
how-to-configure-pneumatic-suction-cups-for-bag-handling, how-to-configure-pneumatic-suction-cups-for-bag-handling, /news
EN
2026/08/24
Konfigurering av et pneumatisk sugkoppar konfigurasjon for posehåndtering krever nøye oppmerksomhet på vakuumtrykk, koppgeometri, materialevalg og monteringsretning. Feil konfigurasjon fører til falt last, uregelmessig grep, energisprekk og kostbar nedetid i emballasje- og materialehåndteringsoperasjoner. Denne veiledningen for innstilling av sugkopper gjennomgår grunnleggende prinsipper som er nødvendige for å sikre pålitelig ytelse ved ulike posevarianter, vekter og overflateforhold.
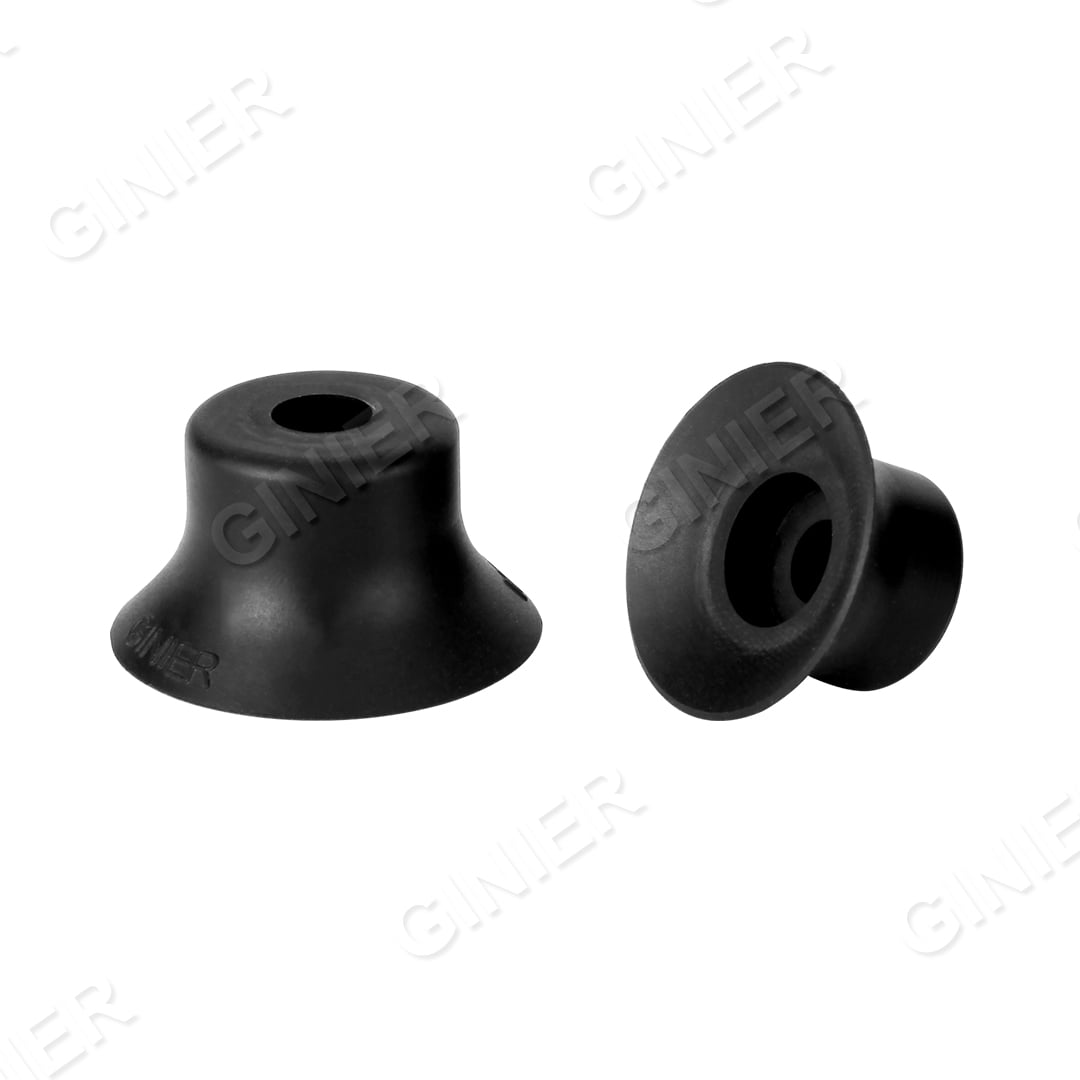
Sekkethåndteringsmiljøer stiller unike krav, fordi sekker er fleksible, lette og ofte har uregelmessig overflatestruktur. Uansett om man opererer et automatisk sekkethåndteringssugsystem for kraftpapir, plastfilm eller sammensatte materialer, må det valgte sugkopper for fleksibel emballasje tilpasse seg varierende overflateforhold samtidig som de opprettholder en sikker grep gjennom hele håndteringsprosessen. Riktig konfigurasjon maksimerer festekraften, minimerer energiforbruket og utvider utstyrets levetid på høyhastighetsproduksjonslinjer.
Det første trinnet i å konfigurere en pneumatiske sugkopp for posehåndtering er å velge riktig kuppstørrelse. Større kopper genererer større festekraft, fordi de har kontakt med et større overflateområde. For lette poser gir middelsstore alternativer – typiske for en standard sugkopp til fleksibel emballasje – vanligvis tilstrekkelig grep uten å påføre kompressorene en for stor vakuumlast. En pneumatiske sugkopp med en diameter på 40–60 millimeter passer til de fleste standardposestørrelsene, mens tyngre eller overdimensjonerte poser kanskje krever kopper med større diameter eller flere pneumatiske sugkopper som virker samtidig.
Valg av materiale påvirker direkte hvor effektivt en pneumatisk sugkopp fester seg til poser. Poser med glatte, ikke-porøse materialer som plastfolie krever fastere elastomermaterialer, mens kraftpapir og strukturerte overflater profitterer av mykere silikone- eller nitrilgummiformuleringer. Testing av en prototype av en pneumatisk sugkoppkonfigurasjon på faktiske posermaterialer før full implementering forhindrer grepfeil. Forskjellige materialer reagerer ulikt på vakuumnivåer, temperatursvingninger og gjentatte kontakt-sykluser, noe som gjør materialevalget sentralt for pålitelig konfigurasjon.
Vakuumtrykket avgjør direkte holderkraften for enhver anvendelse av pneumatisk sugkopp. Beregn det minste nødvendige vakuumtrykket ved å dele sekkenes vekt med kontaktarealet til sugkoppen din for fleksibel emballasje, og bruk deretter en sikkerhetsfaktor på 2 til 3. De fleste industrielle vakuumanlegg for håndtering av sekker opererer mellom 0,8 og 0,95 bar vakuum, selv om lettere sekker kanskje bare trenger 0,5 til 0,7 bar. For høyt trykk skader elastomeren i koppen og spiller bort komprimert luft, mens for lavt trykk fører til periodisk tap av grep. Ved å justere regulatorventilene oppnår du nøyaktig kontroll over vakuumnivået som tilføres ditt pneumatisk sugkopp-system.
Luftstrømningshastigheten påvirker hvor raskt en pneumatiske sugkopp griper og slipper laster. Høyere strømningshastigheter reduserer syklustiden, men øker kompressorkrevene og oppvarmingseffektene. I et typisk vakuumsystem for posehåndtering opererer installasjonene ved 100 til 200 liter per minutt per sugkopp, avhengig av koppens diameter og vakuumkravene. Å begrense luftstrømmen litt ved hjelp av nålventiler bidrar til å stabilisere grep under poseoverføring, samtidig som energiforbruket reduseres. Hver konfigurasjon av pneumatiske sugkopper bør inkludere luftfiltrering og fuktfrakjøp for å unngå forringelse av tetningen og sikre konsekvent ytelse over flere tusen sykluser.
Monteringsvinkelen påvirker i betydelig grad hvordan en pneumatisk sugkopp kontakter overflaten på poser. Ved vinkelrett plassering, der sugkoppen møter posens overflate i 90 grader, oppnås maksimal kontakttrykk og maksimal festekraft. Skrå montering reduserer den effektive kontaktarealet og øker risikoen for glidning. For et komplekst vakuumsystem til håndtering av poser avhenger konfigurasjonen av pneumatiske sugkoppar – enten vertikalt eller horisontalt – av posens orientering under overføring. Tester viser at en liten koptilt (opptil 15 grader) fortsatt er akseptabel for de fleste poser, men brattere vinkler svekker ytelsen til pneumatiske sugkoppar og krever trykkkompensasjon.
Komplekse systemer for håndtering av poser drar nytte av flere konfigurasjonsenheter med pneumatisk sugkopp som arbeider samtidig. Dobbelte eller firedoble pneumatisk sugkopp-arrangementer fordeler belastningspåvirkningen, reduserer slitasje på enkeltkopper og gir reservegrep hvis én kopp svikter. Trykkfølsomme brytere oppdager automatisk tap av grep og utløser alarm eller stopper linja. Ved montering av isolasjonsventiler kan enkelt pneumatisk sugkopp-enheter vedlikeholdes uten å måtte stanse hele systemet. Redundant konfigurasjon omformer et pneumatisk sugkopp-system fra en enkelpunktsfeil til en robust, produksjonsklar installasjon som kan håndtere dynamiske variasjoner i poser og uventede overflateforhold.
Når en pneumatiske sugekopper ikke holder poser pålitelig, identifiserer systematisk feilsøking årsaken. Sjekk avlesningene på vakuummanometeret for å bekrefte at den pneumatiske sugekoppen mottar riktig trykk. Insperer tetningen på koppen for revner, deformasjon eller materialnedbrytning; selv små skader på tetningen reduserer holdkraften kraftig. Bekreft kontakt mellom koppen og overflaten ved å observere om den pneumatiske sugekoppen komprimeres fullstendig mot posen. Hvis kontakten ser ut til å være utilstrekkelig, juster monteringsbeslagene eller juster inn vakuumslangen på nytt. Luftlekkasjer i slanger eller tilkoblinger reduserer vakuumet ved den pneumatiske sugekoppen, så trykk opp systemet og lytt nøye etter hvissing, eller inspiser tilkoblingene med såpevann.
Regulær vedlikehold utvider levetiden til pneumatisk sugkopp betydelig. Bytt luftfilter hver 500–1000 driftstime for å unngå at fuktighet og partikler når kuppens tetningsflater. Inspeer elastomeren på den pneumatisk sugkoppen én gang i måneden for uttørking, sprekker eller permanent deformasjon. Rengjør kuppens overflater med mild såpe og vann for å fjerne rester av poser, støv eller limavleiring som kan svekke tetningen. Når en pneumatisk sugkopp viser redusert festekraft selv ved riktig trykk og ren tilstand, må den byttes ut. Å ha reservedeler av pneumatisk sugkopp tilgjengelige reduserer uventet nedetid og gjør det mulig å bytte ut raskt under vedlikeholdsintervaller eller konfigurasjonsendringer.
De fleste posehåndteringsapplikasjoner bruker 0,7 til 0,9 bar vakuum for drift av pneumatisk sugekopp. Beregn kravene ved å dele total vekt av posen på kontaktarealet til sugekoppen, og multipliser deretter med en sikkerhetsfaktor på 2 til 3. Lettere poser (under 5 kg) kan kreve bare 0,5 bar, mens tyngre poser krever høyere trykk. Kontroller alltid den faktiske holdkraften på dine spesifikke poser før du setter i drift det pneumatisk sugekoppsystemet i produksjon.
Én enkelt pneumatisk sugekopp håndterer poser opp til 3 kg på glatte overflater; dobbeltkonfigurasjoner sTØTTE 5 til 10 kg; firkantkonfigurasjoner egner seg for tyngre eller uregelmessige poser. Flere pneumatisk sugekopp-enheter gir redundans, fordeler mekanisk stress og sikrer reservegrep hvis én sugekopp svikter. Test dine spesifikke poser og overflater for å fastslå den minste pneumatisk sugekopp-konfigurasjonen som kreves for konsekvent ytelse.
Insperer den pneumatiske sugkoppa di månedlig for tettnings-skade, forhårdning eller overflate-forurensning. Bytt luftfilteret hvert 500–1000 driftstimer for å holde fuktighet og smuss unna tetningen på den pneumatiske sugkoppa. Når holdkraften synker selv om trykket er riktig og overflaten ren, har elastomeren på den pneumatiske sugkoppa slitt seg ut og må byttes ut. De fleste industrielle pneumatiske sugkopper varer 1–3 år, avhengig av syklusfrekvens, overflateforhold og vedlikeholdsdisiplin.
Utforsk våre tre hovedserier av vakuumprodukter for automatiserte håndteringsløsninger.

Fullt utvalg av sugkopper i ulike materialer og størrelser.

Komplett sortiment av formonterte sugkoppfittings.

Modulær vakuumgenerator – fullt produktprogram.
 EN