
what-problems-occur-with-longterm-use-of-vacuum-suction-cups, what-problems-occur-with-longterm-use-of-vacuum-suction-cups, /news
EN
2026/08/24
Längre användning av industrinutrustning avslöjar dolda prestandautmaningar. När företag är beroende av automatiserade system för materialhantering och tillverkning stöter de ofta på vacuum Suction Cup problem som påverkar effektivitet och säkerhet negativt. Att förstå problemen med vakuum-sugkoppar vid långvarig användning är avgörande för underhållsplanering och tillförlitlighet. Den här guiden undersöker huvudsakliga felmoder, underliggande orsaker samt praktiska åtgärder som operatörer måste vidta för att maximera komponenternas prestanda och förhindra fel på industriella sugkoppar
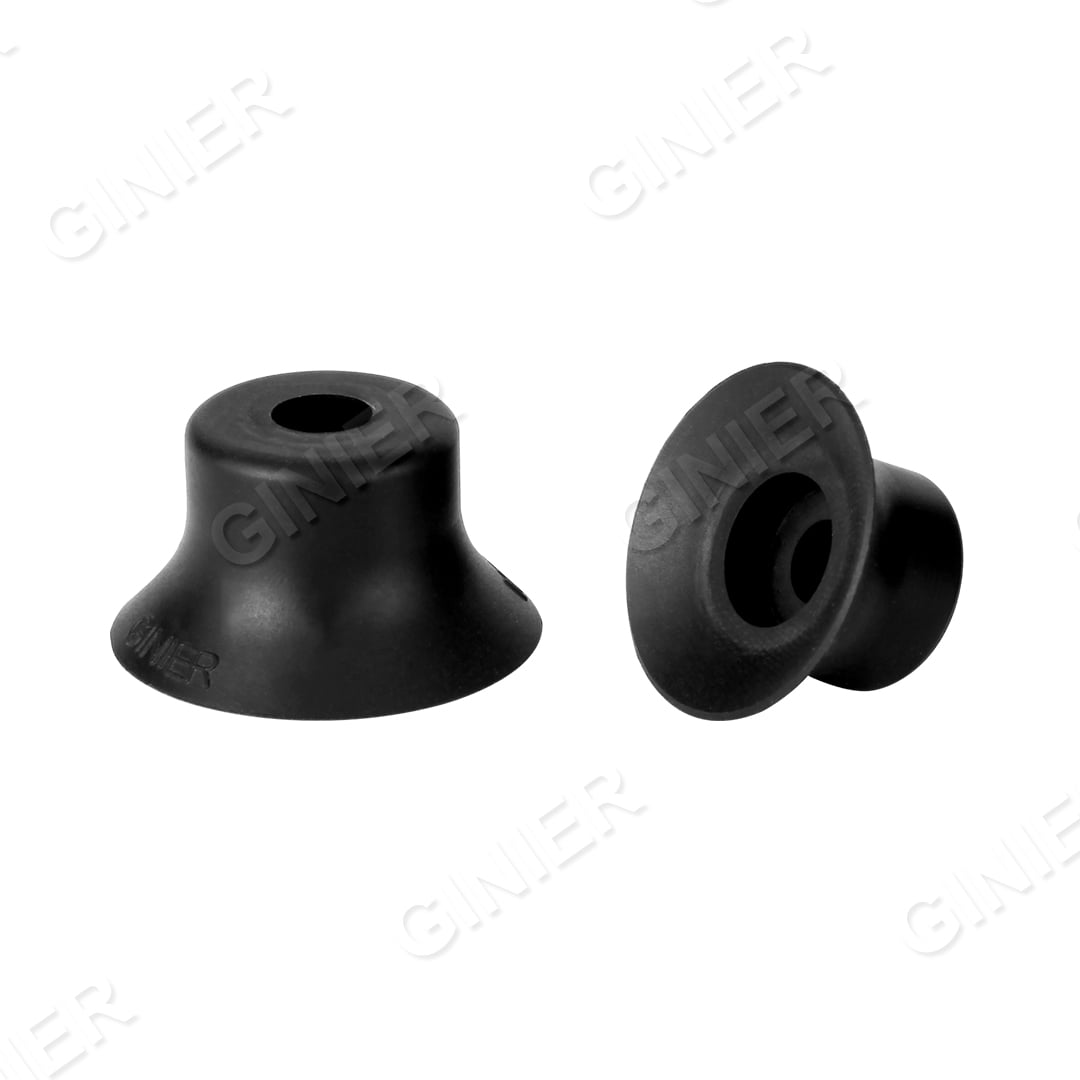
En vakuumhållare utgör en avgörande komponent i automatiseringssystem. Hållbarheten beror på materialkvaliteten, driftsförhållandena, underhållet och miljöfaktorerna. Även premiumprodukter visar slitage över månader av drift, vilket kräver proaktiv hantering. Tidig identifiering av försämring av vakuumhållare och industriella vakuumhållares fel gör att operatörer kan förhindra kostsamma maskinbrott, minska driftstopp och upprätthålla strikta säkerhetsstandarder.
Materialet i en vakuum-sugkoppling utsätts för kontinuerlig påverkan under normal drift. Varje kompressions- och frigöringscykel orsakar mikroskopisk skada som ackumuleras med tiden. Olika elastomersammansättningar reagerar olika på miljöpåverkan. Utsättning för oljor, lösningsmedel, temperaturextremer och UV-strålning accelererar slitaget på elastomeren. Industriella miljöer introducerar kemiska rester som angriper materialet kemiskt, vilket leder till allvarlig försämring av sugkopplingen och förlust av täthetsintegritet.
När materialet åldras bildas mikroskopiska porer genom hela strukturen. Dessa defekter tillåter luft att passera förbi tätningsytan även när ytkontakten verkar normal. Porositeten ökar gradvis, vilket leder till minskad hållkraft och opålitlig greppförmåga, vilket till slut utlöser fel hos industriella sugkopplingar. Den minskade förmågan att bibehålla stabtryck inuti kammaren tvingar pumpar att köra längre, vilket accelererar slitage och ökar systemets energiförbrukning.
En vakuum-sugkopp förlitar sig på nära kontakt med arbetsstycket för att skapa ett effektivt grepp. Vid långvarig användning utvecklar kontaktytor mikrospaltar och ojämnheter som minskar kontaktytan. I abrasiva miljöer accelererar ytskador avsevärt, vilket leder till tidig industriell sugkoppsfel. Förlust av jämn tryckfördelning leder till inkonsekvent greppkvalitet och fallfel som utgör allvarliga säkerhetsrisker på produktionslinjer.
Prestandan hos en vakuumhållare beror inte bara på själva hållaren utan också på ytans egenskaper hos de arbetsstycken som hanteras. Med tiden samlas rester, korrosionsprodukter, fuktskikt och smuts på arbetsstyckenytor, vilket stör tätheten mellan vakuumhållaren och ytan. När en vakuumhållare upprepade gånger greppar ytor med varierande renhetsnivåer kan de inkonsekventa adhesionssystemen skada elastomeren för tidigt. Material som aluminium, rostfritt stål och lackerade ytor oxiderar eller bildar skyddande skikt som minskar greppverkan hos en vakuumhållare. Vakuumhållaren måste anpassa sig till dessa ytförändringar, och försämrade hållare har svårt att bibehålla tillräcklig hållkraft mot smutsiga arbetsstycken, vilket ökar risken för produktförlust, kollisioner eller oväntad industriell vakuumhållarfelaktighet.
Den strukturella integriteten hos en vakuum-sugkopp bestämmer direkt dess hållkraft under belastning. När en vakuum-sugkopp åldras minskar materialdeformationen volymen i den inre kaviten något, vilket påverkar tryckskillnaden som genererar greppkraften. När en vakuum-sugkopp utvecklar till och med små läckor måste vakuum-pumpen cykla oftare för att upprätthålla trycknivåerna, vilket skapar värme som ytterligare påverkar elastomeren. Den angivna hållkraften för en vakuum-sugkopp minskar vanligtvis med 10–20 procent inom det första driftåret och fortsätter sedan att minska. Operatörer upptäcker ofta inte denna gradvisa minskning, vilket leder till fler säkerhetsincidenter när arbetsstycken glider under monteringsoperationer, och slutligen till industriell misslyckad vakuum-sugkopp.
Stötkrafter, skarpa kanter på arbetsstycken samt mekanisk belastning vid montering eller demontering kan skada en vakuumhållare på sätt som inte är omedelbart uppenbara. Små genomstickningar, revor eller skador på den inre hålrummet försämrar vakuumhållarens förmåga att generera och bibehålla tryck. Den inre strukturen i en vakuumhållare kan utveckla delaminering mellan lager, där elastomeren separerar från förstärkningsmaterial eller bottenplattor. Denna skada på vakuumhållarens inre struktur tillåter luft att tränga in i vakuumkammaren via vägar andra än normal läckage, vilket leder till snabb tryckförlust. Med tiden kan upprepad fysisk belastning av en vakuumhållare orsaka att ventilmekanismen fungerar felaktigt, vilket hindrar korrekt tryckreglering och resulterar i oregelbundet beteende eller fullständig otillförlitlighet vid hållning av arbetsstycken.
Långsiktig drift samlar damm, fett och rester som försämrar prestandan. Förseglingsovytor blir förorenade, vilket minskar greppkraften och orsakar akuta problem med vakuumhållare. Även om regelbunden underhåll av vakuumhållare krävs kan aggressiva rengöringsmetoder accelerera slitage av elastomer genom att orsaka spänningsrissningar. Operatörer måste balansera renhetskraven mot riskerna för kemisk skada.
Industriella miljöer utsätter sugkupor för upprepad temperaturvariation, vilket belastar elastomermaterialet. Sugkupan expanderar och drar ihop sig vid temperaturförändringar, vilket skapar inre spänningar som ackumuleras under månader och år. Materialen i en sugkupa har specifika temperaturintervall där de behåller sina optimala egenskaper, och drift utanför dessa intervall accelererar åldrandet. Extrem värme får elastomeren i en sugkupa att härdas och bli spröd, medan extrem kyla gör den stel och benägen att spricka vid kompression. Sugkupan utsätts också för termisk cykling vid rengöringsprocedurer, steriliseringsprocesser inom livsmedelshantering eller snabba temperaturförändringar i produktionsområden. Denna upprepade termiska påverkan minskar elastomerns flexibilitet och accelererar utvecklingen av porositet.
Utväxlingsplaner för en vakuum sugkopp beror på användningsintensiteten, miljöförhållandena och materialtypen. I tillverkningsmiljöer med hög cykelbelastning kräver en vakuum sugkopp vanligtvis utbyte vart 12–24 månad för att bibehålla pålitlighet och säkerhetsmarginaler. Vid lägre intensitet kan en vakuum sugkopp fungera effektivt i 2–3 år, även om prestandaövervakning bör styra beslutet om utbyte. Operatörer bör fastställa grundläggande prestandamått när en vakuum sugkopp är ny, och sedan spåra försämringen över tid för att förutsäga när utbyte blir nödvändigt – istället för att vänta på katastrofal fel.
Visuell inspektion bör avslöja skador såsom revor, sprickor eller deformation. Om greppkraften minskar märkbart eller om pumpar kör kontinuerligt för att kompensera för läckage är utbyte avgörande. Om den uppmätta trycknivån sjunker med mer än 15 procent under specifikationerna förhindrar omedelbart utbyte säkerhetsincidenter.
Ja, ett omfattande program förlänger väsentligt underhållseffektiviteten för vakuum-sugkopplingar och komponenternas livslängd. Reguljär rengöring tar bort föroreningar, och korrekt förvaring bort från direkt solljus skyddar materialens egenskaper. Övervakning av prestandatrender hjälper till att identifiera försämring tidigt, vilket stödjer proaktivt utbyte innan fel uppstår.
Utforska våra tre huvudsakliga vakuumproduktservier för automatiserade hanteringslösningar.

Fullständig serie sugkoppar med många olika material och storlekar.

Komplett sortiment av förmonterade sugfittingsprodukter.

Modulär vakuumgenerator – fullt produktsortiment.
 EN