
what-problems-occur-with-longterm-use-of-vacuum-suction-cups, what-problems-occur-with-longterm-use-of-vacuum-suction-cups, /news
EN
2026/08/24
Utvidet bruk av industriell utstyr avslører skjulte ytelsesutfordringer. Når bedrifter er avhengige av automatiserte systemer for materialehåndtering og produksjon, støter de ofte på vakuumsugemunka problemer som kompromitterer effektivitet og sikkerhet. Å forstå problemene med vakuum-sugkopper som oppstår ved langsiktig bruk er avgjørende for vedlikeholdsplanlegging og pålitelighet. Denne veiledningen undersøker hovedsviktmåtene, underliggende årsaker og praktiske tiltak som operatører må implementere for å maksimere komponentytelsen og unngå svikt av industrielle sugkopper
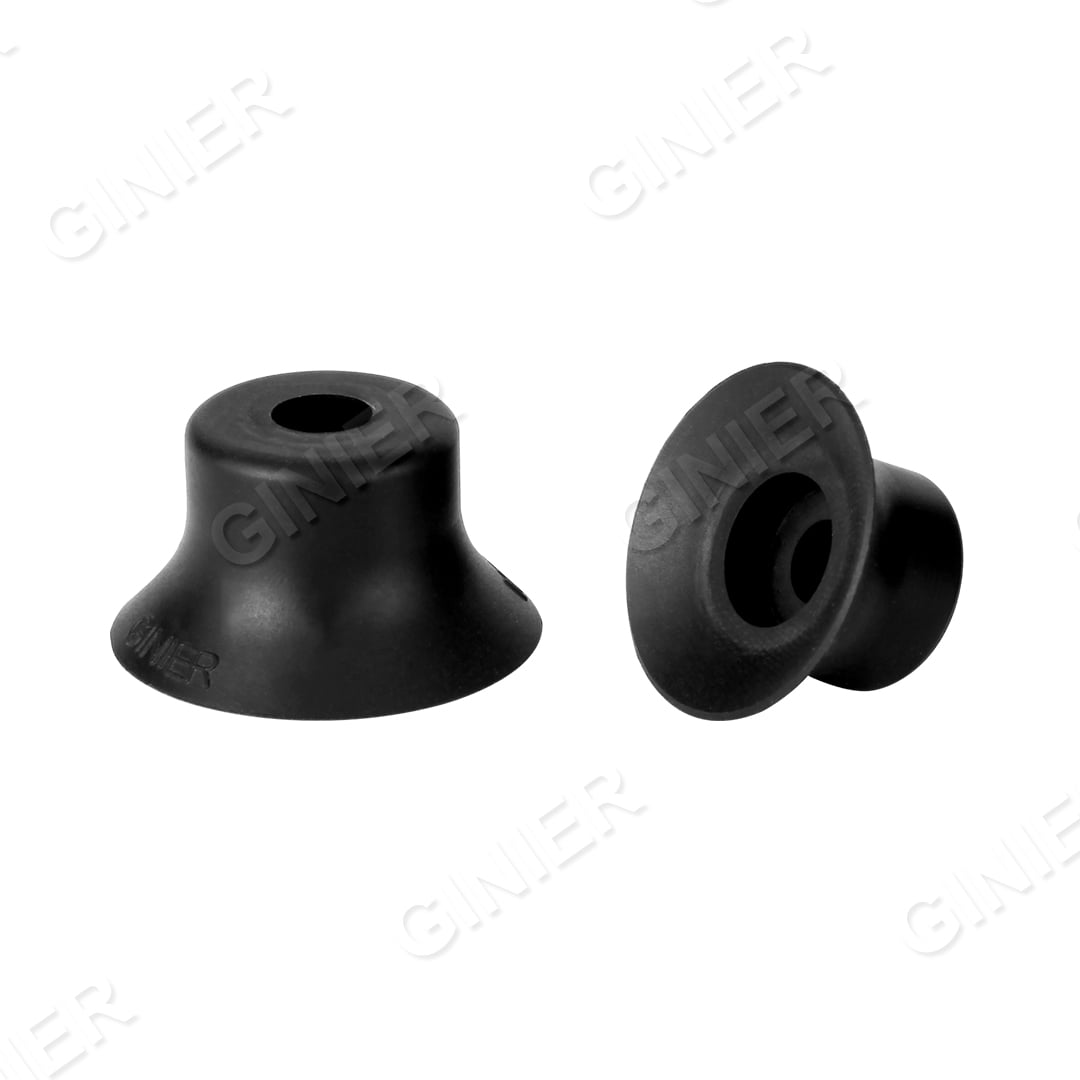
En vakuum-sugkopp er en kritisk komponent i automasjonssystemer. Holdbarheten avhenger av materialekvalitet, driftsforhold, vedlikehold og miljøfaktorer. Selv premiumprodukter utvikler slitasjemønster over måneder med drift, noe som krever proaktiv håndtering. Tidlig gjenkjenning av forringelse av sugkoppen og svikt i industrielle sugkopper lar operatører unngå kostbare utstyrssvikt, redusere nedetid og opprettholde strenge sikkerhetsstandarder.
Materialen i et vakuum-sugkopp utsettes for kontinuerlig spenning under normal drift. Hver kompresjons- og frigjørings-syklus skaper mikroskopisk skade som samler seg opp over tid. Forskjellige elastomerforbindelser reagerer ulikt på miljøpåvirkninger. Eksponering for oljer, løsemidler, temperatur-ekstremaliteter og UV-stråling akselererer slitasje på elastomeren. Industrielle miljøer innebär kjemiske rester som angriper materialet kjemisk, noe som fører til alvorlig degradasjon av sugkopper og tap av tetthetsintegritet.
Når materialet aldres, utvikles mikroskopiske porer gjennom hele strukturen. Disse feilene lar luft passere tetningen selv når overflatekontakten ser normal ut. Porøsiteten øker gradvis, noe som fører til redusert holdkraft og upålitelig grep, som til slutt utløser svikt i industrielle sugkopper. Den reduserte evnen til å opprettholde stabil trykk inni kammeret tvinger pumpene til å kjøre lengre, noe som akselererer slitasje og øker systemets energiforbruk.
Et vakuum-sugkopp avhenger av tett kontakt med arbeidsstykket for å oppnå et effektivt grep. Ved langvarig bruk utvikler kontaktoverflatene mikrosprekker og uregelmessigheter som reduserer kontaktsarealet. I abrasive miljøer akselereres overflateskaden betydelig, noe som fører til tidlig svikt hos industrielle sugkoppar. Tap av jevn trykkfordeling fører til inkonsekvent grep og fallfeil, noe som utgjør alvorlige sikkerhetsrisikoer på produksjonslinjer.
Ytelsen til en vakuum-sugkopp avhenger ikke bare av selve koppen, men også av overflateegenskapene til de arbeidsstykkene som håndteres. Med tiden samler arbeidsstykkeoverflater opp rester, korrosjonsprodukter, fuktighetsfilm og forurensning som forstyrrer tettheten til vakuum-sugkoppen. Når en vakuum-sugkopp gjentatte ganger griper overflater med varierende renhetsnivåer, kan de uregelmessige festemønstrene skade elastomeren for tidlig. Materialer som aluminium, rustfritt stål og malerte overflater oksiderer eller danner beskyttende filmer som reduserer sugkoppsfestekraften. Vakuum-sugkoppen må tilpasse seg disse overflateendringene, og nedgraderte kopper sliter med å opprettholde tilstrekkelig festekraft mot forurenset arbeidsstykke, noe som øker risikoen for produkttap eller kollisjon samt uventet industriell sugkoppfeil.
Strukturell integritet hos et vakuum-sugkopp bestemmer direkte dets holdkraft under belastning. Når en vakuum-sugkopp aldres, reduserer materiell deformasjon volumet i den indre hulen litt, noe som påvirker trykkforskjellen som genererer grep-kraften. Når en vakuum-sugkopp utvikler til og med små lekkasjer, må vakuum-pumpen sykle oftere for å opprettholde trykknivåene, noe som skaper varme som ytterligere påvirker elastomeren. Den angitte holdkraften for en vakuum-sugkopp avtar vanligvis med 10 til 20 prosent innen det første driftsåret og fortsetter å avta deretter. Operatører gjenkjenner ofte ikke denne gradvise reduksjonen, noe som øker antallet sikkerhetsuhell når arbeidsstykker glir under monteringsoperasjoner, og til slutt fører til svikt i industrielle vakuum-sugkoppar.
Påvirkningskrefter, skarpe kanter på arbeidsstykker og mekanisk spenning under montering eller demontering kan skade et vakuum-sugkopp på måter som ikke er umiddelbart synlige. Små hull, revner eller skade på den indre hulromsstrukturen svekker sugkopps evne til å generere og opprettholde trykk. Den indre strukturen til en vakuum-sugkopp kan utvikle lagdeling, der elastomeren skiller seg fra forsterkningsmaterialer eller bakkplater. Denne skaden på den indre strukturen tillater luft å trenge inn i vakuumkammeret gjennom veier andre enn normal lekkasje, noe som fører til rask trykkfall. Med tiden kan gjentatt fysisk spenning på en vakuum-sugkopp føre til at ventilmekanismen svikter, noe som hindrer riktig trykkmodulering og resulterer i ustabil ytelse eller fullstendig manglende evne til å holde fast arbeidsstykker.
Langvarig drift fører til opphopning av støv, fett og rester som reduserer ytelsen. Forseglingsflater blir forurenset, noe som reduserer grepstyrken og forårsaker akutte problemer med vakuum-sugkopper. Selv om regelmessig vedlikehold av vakuum-sugkopper er påkrevd, kan aggressive rengjøringsmetoder akselerere elastomer-slitasje ved å føre til spenningsrevner. Operatører må finne en balanse mellom renholdskrav og risiko for kjemisk skade.
Industrielle miljøer utsätter vakuum-sugkopper for gjentatte temperatursvingninger som påvirker elastomermaterialet. Vakuum-sugkoppens utvidelse og sammentrekning ved temperaturforandringer skaper intern spenning som samler seg opp over måneder og år. Materialene i en vakuum-sugkopp har bestemte temperaturområder der de beholder optimale egenskaper, og drift utenfor disse områdene akselererer aldringsprosessen. Ekstrem varme får elastomeren i en vakuum-sugkopp til å herdes og bli sprø, mens ekstrem kulde gjør den stiv og mer utsatt for sprekkdannelse ved kompresjon. Vakuum-sugkopper utsettes også for termisk syklisering under rengjøringsprosedyrer, steriliseringsprosesser i matindustrien eller rask temperaturforandring i produksjonsområder. Denne gjentatte termiske belastningen reduserer elastomerenes fleksibilitet og akselererer utviklingen av porøsitet.
Utskiftningsplaner for et vakuum-sugkopp avhenger av bruksintensiteten, miljøforholdene og materialetypen. I produksjonsmiljø med høy syklusfrekvens må en vakuum-sugkopp vanligvis skiftes ut hvert 12. til 24. måned for å opprettholde pålitelighet og sikkerhetsmarginer. Ved bruk med lavere intensitet kan en vakuum-sugkopp fungere effektivt i opptil 2–3 år, men beslutninger om utskifting bør baseres på overvåking av ytelsen. Operatører bør etablere grunnleggende ytelsesmål når en vakuum-sugkopp er ny, og deretter følge med på ytelsesnedgangen over tid for å forutsi når utskifting blir nødvendig – i stedet for å vente på katastrofal svikt.
Visuell inspeksjon bør avsløre skade som revner, sprekker eller deformasjon. Hvis grepstyrken synker tydelig eller pumper kjører kontinuerlig for å kompensere for lekkasje, er utskifting kritisk. Hvis målt trykk ligger mer enn 15 prosent under spesifikasjonene, forhindre umiddelbar utskifting sikkerhetsulykker.
Ja, et omfattende program utvider betydelig vedlikeholdseffektiviteten og komponentenes levetid for vakuum-sugkopper. Regelmessig rengjøring fjerner forurensninger, og riktig lagring unna direkte sollys beskytter materialegenskapene. Overvåking av ytelsestrender hjelper med å identifisere nedgang tidlig, noe som støtter proaktiv utskifting før feil oppstår.
Utforsk våre tre hovedserier av vakuumprodukter for automatiserte håndteringsløsninger.

Fullt utvalg av sugkopper i ulike materialer og størrelser.

Komplett sortiment av formonterte sugkoppfittings.

Modulær vakuumgenerator – fullt produktprogram.
 EN