
what-vacuum-suction-cups-should-be-used-for-rough-surfaces, what-vacuum-suction-cups-should-be-used-for-rough-surfaces, /news
EN
2026/08/24
De keuze van de juiste industriële vacuümzuignappen en vacuümzuignappen voor ruwe oppervlakken vormt een cruciale uitdaging bij materiaalhandelingsprocessen. Ruwe oppervlakken – of het nu gietijzer, gestructureerd staal of verweerde composietmaterialen betreft – vereisen speciale vacuümhandelingsapparatuur die is ontworpen om een betrouwbare grip te behouden en productbeschadiging te voorkomen. Standaardontwerpen van zuignappen vallen vaak tekort op oneffen ondergronden, wat veiligheidsrisico’s en operationele stilstand veroorzaakt. Het begrijpen van welke industriële vacuümzuignappen betrouwbaar presteren op deze veeleisende oppervlakken, is essentieel voor fabrikanten, logistieke operators en montagefaciliteiten.
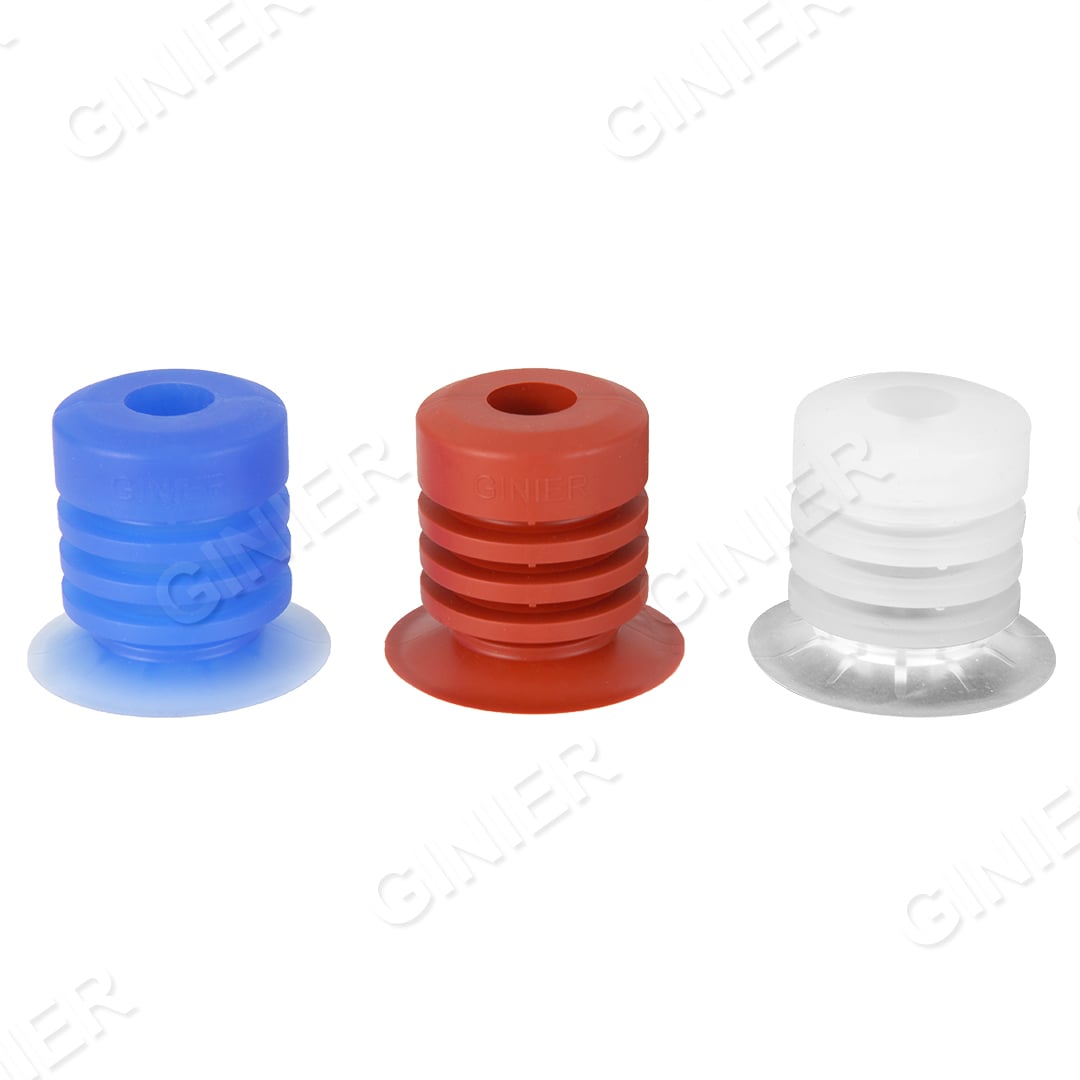
Effectieve apparatuur voor het hanteren van ruwe oppervlakken moet een evenwicht vinden tussen zuigkracht, materiaalcompatibiliteit en de geometrie van het oppervlakcontact. Ruwe oppervlakken veroorzaken luchtlekwegen, ongelijkmatige drukverdeling en variabele contactgebieden, wat traditionele zuignapontwerpen in gevaar brengt. De juiste keuze van vacuümhanteringsapparatuur hangt af van het begrip van oppervlakkenkenmerken, eigenschappen van zuignapmaterialen en overwegingen voor systeemintegratie, om consistente prestaties te garanderen in uiteenlopende industriële omgevingen.
De juiste keuze van materiaal voor vacuümzuignappen is cruciaal, omdat ruwe oppervlakken microscopische en macroscopische dalen, pieken en onregelmatigheden vormen, die door apparatuur voor het hanteren van ruwe oppervlakken moeten worden overwonnen. Wanneer standaardzuignappen in contact komen met ruwe materialen, ontstaan luchtopeningen tussen de rand van de zuignap en het oppervlak, waardoor de atmosferische druk de afdichting kan omzeilen. Deze lekweggeven verminderen het effectieve afdichtingsoppervlak en de hefcapaciteit sterk. Hoogwaardige vacuümhanteringsapparatuur lost dit op met speciaal ontworpen zuignapprofielen die de contactdruk verdelen en variaties in oppervlaktestructuur opnemen zonder de gripintegriteit te compromitteren.
De mate van oppervlakteruwheid heeft direct invloed op de prestatieparameters van vacuümhandlingsapparatuur. Oppervlakken met Ra-waarden boven 3,2 micrometer veroorzaken doorgaans verslechtering van de afdichting bij conventionele zuignappen binnen de eerste vijftig bedrijfscycli. Premium vacuümhandlingsapparatuur is uitgerust met flexibele elastomermaterialen en versterkte randgeometrieën die zich aanpassen aan oppervlakte-asperiteiten, terwijl zij tegelijkertijd een voldoende afdichtkracht behouden. Deze mechanische aanpassing is essentieel voor vacuümhandlingsapparatuur die wordt ingezet in gieterijen, staalfabrieken, constructiewerkplaatsen en buitensectorprojecten.
De juiste keuze van materiaal voor vacuümcups is cruciaal, omdat ruwe oppervlakken vaak verontreinigingen bevatten, zoals olieachtige restanten, metalen deeltjes, lasafval en vocht uit de omgeving, die standaard cupmaterialen aantasten. Vacuümhandlingsapparatuur die op dergelijke oppervlakken wordt gebruikt, moet elastomeermaterialen bevatten die bestand zijn tegen agressieve chemicaliën en schurende deeltjes. Nitrilrubber, polyurethaan en speciale siliconenformuleringen bieden elk een ander weerstandsprofiel voor diverse omstandigheden met ruwe oppervlakken. Het selecteren van geschikte vacuümhandlingsapparatuur betekent dat het materiaal compatibel moet zijn met de specifieke oppervlaktoestand, terwijl een aanvaardbare levensduur en bedrijfskosten worden behouden.
Temperatuurextremen verergeren de materiaalafbraak van vacuümhandlingsapparatuur op ruwe oppervlakken. Gietprocessen, smederijen en thermische verwerkingsfaciliteiten blootstellen vacuümhandlingsapparatuur aan temperaturen tot zestig tot tachtig graden Celsius. Conventionele elastomeren verliezen hun buigzaamheid en ontwikkelen microscheurtjes onder thermische belasting in combinatie met oppervlakte-erosie. Gespecialiseerde formuleringen voor vacuümhandlingsapparatuur behouden de materiaalintegriteit over een breed temperatuurbereik en zijn bestand tegen chemische aanvallen door procesrestanten die typisch voorkomen op industriële ruwe oppervlakken.
Geavanceerde vacuümhandlingsapparatuur maakt gebruik van meervoudige zuignapontwerpen met primaire en secundaire contactzones. De primaire contactring sluit af tegen oppervlaktespiekjes, terwijl het secundaire overgangsgebied oppervlaktedalen en onregelmatigheden overbrugt. Deze geometrie in vacuümhandlingsapparatuur zorgt voor een effectieve afdichting, zelfs wanneer de oppervlakteruwheid buiten de standaardtolerantiebereiken valt. De versterkte zuignapstructuur voorkomt instorting onder volledige vacuümaanzuiging, wat anders de secundaire afdichting op oneffen ondergronden zou kunnen verbreken.
Het gebruik van slijtvaste zuignappen met geribbelde interne structuren en versterkingsbanden behoudt de stijfheid van de zuignappen tijdens de aanraak- en loslaatcycli die inherent zijn aan het hanteren van ruwe oppervlakken. Deze ontwerpkenmerken voorkomen vervorming van de zuignappen, wat anders het vacuümverbinding op onregelmatige oppervlakken zou verbreken. Wanneer vacuümhanteringssystemen lichte belastingsverschuivingen ondervinden bij oneffen werkstukken, behoudt de versterkte structuur een constante zuignapgeometrie en een gelijkmatige verdeling van de afdichtdruk. Deze structurele integriteit verlengt de levensduur en vermindert de vervangingsfrequentie van vacuümhanteringssystemen die op ruwe materialen werken.
Geavanceerde vacuümhandlingsapparatuur omvat tweekamerontwerpen met onafhankelijke drukzones voor verbeterde prestaties op ruwe oppervlakken. Deze systemen in vacuümhandlingsapparatuur handhaven de vacuümaanzuiging in de primaire afdichtingskamer, terwijl secundaire kamers met drukcompensatie zich aanpassen aan oppervlakte-irregulariteiten. Geïntegreerde compensatiemechanismen waarborgen een constante greepkracht, ongeacht variaties in het oppervlakteprofiel. Dit geavanceerde ontwerp van vacuümhandlingsapparatuur voorkomt overdruktoestanden die werkstukken beschadigen en onderdruktoestanden die de betrouwbaarheid van de greep verminderen.
Vacuümhandlingsapparatuur met actieve feedbackbewakingssystemen detecteert luchtlekkage en past de systeemdruk automatisch aan. Sensoren die zijn geïntegreerd in de besturingsarchitectuur van de vacuümhandlingsapparatuur meten in realtime drukschommelingen en activeren compenserende vacuümverhogingen wanneer oppervlakte-irregulariteiten ongewenste lekkage veroorzaken. Deze intelligente aanpak stelt vacuümhandlingsapparatuur in staat om een consistente prestatie te behouden op meerdere ruwe oppervlaktypen, zonder handmatige aanpassing tussen verschillende materialen of oppervlaktoestanden.
De juiste keuze van vacuümhandlingsapparatuur begint met een uitgebreide oppervlakteanalyse, inclusief ruwheidsmeting, materiaalidentificatie en beoordeling van verontreiniging. Stel basisruwheidswaarden vast met behulp van profielmeterinstrumenten om oppervlakken in te delen in lichte, matige of zware ruwheidscategorieën. Deze gegevens bepalen de specificaties van de vacuümhandlingsapparatuur die nodig zijn voor betrouwbare prestaties. Vergelijk de materiaalsamenstelling van het oppervlak met compatibiliteitsdiagrammen voor vacuümhandlingsapparatuur om de optimale elastomeersamenstellingen en constructieontwerpen te identificeren die vereist zijn voor uw specifieke toepassing.
Omgevingsfactoren rondom oppervlaktoestanden beïnvloeden direct de prestatie van vacuümhandlingsapparatuur. Buiten- of semi-afgesloten omgevingen stellen vacuümhandlingsapparatuur bloot aan vochtigheid, temperatuurschommelingen en zwevende verontreinigingen, wat strengere materialenbeschermingseisen vereist. Binnenomgevingen met gecontroleerde omstandigheden maken het mogelijk om vacuümhandlingsapparatuur te ontwerpen met minder robuuste bescherming, maar met hogere precisie bij het contact. Documenteer de typische bedrijfstemperaturen, vochtigheidsbereiken en meest voorkomende verontreinigingen die optreden bij uw ruwe oppervlakken, om passende aanbevelingen voor vacuümhandlingsapparatuur te verkrijgen van gekwalificeerde technische specialisten.
Vacuümhandlingsapparatuur presteert optimaal binnen goed geconfigureerde systeemarchitecturen die voldoende pompcapaciteit, geschikte leidingafmetingen en snelle klepsystemen omvatten. Te kleine vacuümgeneratiesystemen veroorzaken onvoldoende gripkracht, wat de veiligheid en productintegriteit in gevaar brengt. Vacuümhandlingsapparatuursystemen vereisen een vacuümpompcapaciteit die minstens dertig procent hoger ligt dan de minimumvereisten om de prestaties te behouden tijdens gedeeltelijke luchtlekken op ruwe oppervlakken. Correct gedimensioneerde vacuümhandlingsapparatuursystemen leveren consistente drukherstel tussen opeenvolgende gripcycli.
Operationele protocollen beïnvloeden fundamenteel de levensduur en veiligheidsprestaties van vacuümhandlingsapparatuur. Voer regelmatige oppervlakreinigingsprocedures uit om opeenhopende verontreinigingslagen te verwijderen die de afdichtingswerking van vacuümhandlingsapparatuur verminderen. Stel preventief onderhoudsplannen op voor het inspecteren van de staat van zuignappen, het detecteren van elastomeerveroudering en het vervangen van onderdelen van vacuümhandlingsapparatuur voordat catastrofale storing optreedt. Train operators om prestatieverminderingen te herkennen, zoals langere heftijden of een kortere houdtijd, wat aangeeft dat de vacuümhandlingsapparatuur professionele service of vervanging vereist.
Een juiste keuze van zuignapmateriaal zorgt ervoor dat polyurethaan-gebaseerde elastomeren superieure prestaties leveren voor vacuümhanteringsapparatuur op ruwe oppervlakken omdat ze slijtage weerstaan, oppervlakte-irregulariteiten opvangen en flexibiliteit behouden over een breed temperatuurbereik. Gespecialiseerde polyurethaanformuleringen combineren voldoende hardheid om het inslikken van deeltjes te weerstaan met elasticiteit die aanpassing aan variaties in oppervlaktetextuur mogelijk maakt. Wanneer ruwe oppervlakken blootgesteld zijn aan zure of alkalische chemicaliën, bieden fluorocarbonelastomeren in formuleringen voor vacuümhandlingsapparatuur verbeterde chemische weerstand, hoewel verminderde flexibiliteit de prestaties op extreem ruwe profielen kan beperken.
De levensduur van vacuümhandlingsapparatuur hangt sterk af van de ruwheid van het oppervlak, de frequentie van de bedrijfscycli en de mate van blootstelling aan verontreiniging. Licht gestructureerde oppervlakken met regelmatig onderhoud zorgen er meestal voor dat vacuümhandlingsapparatuur gedurende twaalf tot achttien maanden effectief blijft functioneren. Bij zeer ruwe oppervlakken in verontreinigde omgevingen kan het nodig zijn de vacuümhandlingsapparatuur elke drie tot zes maanden te vervangen. Voer elk kwartaal inspecties uit om de dikte van de zuignap-elastomeer te meten, permanente vervorming te controleren en de afdichtingsintegriteit te beoordelen, zodat u de juiste vervangingsintervallen kunt bepalen voor uw specifieke toepassing van vacuümhandlingsapparatuur.
Standaard vacuümhandlingsapparatuur kan over het algemeen niet effectief worden aangepast voor het hanteren van ruwe oppervlakken, omdat fundamentele ontwerpverschillen de prestatiekenmerken bepalen. Pogingen tot aanpassing compromitteren de veiligheid en betrouwbaarheid en verspillen middelen aan ondoeltreffende wijzigingen. Investeer in plaats daarvan in doelgerichte vacuümhandlingsapparatuur die specifiek is ontworpen voor toepassingen op ruwe oppervlakken; deze biedt superieure prestaties, een langere levensduur en lagere totale eigendomskosten. Raadpleeg technische specialisten om vacuümhandlingsapparatuur te identificeren die aansluit bij uw specifieke oppervlaktoestanden, materiaaleisen en operationele beperkingen.
Verken onze drie belangrijkste vacuümproductseries voor geautomatiseerde hanteringoplossingen.

Volledige reeks zuignappen met gevarieerde materialen en afmetingen.

Complete lijn vooraf gemonteerde zuignapfittingen.

Volledig productassortiment modulaire vacuümgeneratoren.
 EN