
EN
2026/08/21
Automatizace rychlého uchopení a umístění vyžaduje přesnost, spolehlivost a konzistentní výkon po tisíce cyklů za hodinu. A vakuumový ejektor je pneumatické zařízení, které vytváří vakuum přeměnou stlačeného vzduchu do stavu nižšího tlaku, čímž se stává nezbytným pro zvedání a polohování lehkých komponent na automatických montážních linkách. Klíčovou otázkou, kterou čelí mnozí inženýři výroby, je, zda vakuumový ejektor skutečně dokáže vyhovět nárokům prostředí vysokorychlostní výroby, aniž by docházelo ke zhoršení času cyklu nebo kvality dílů.
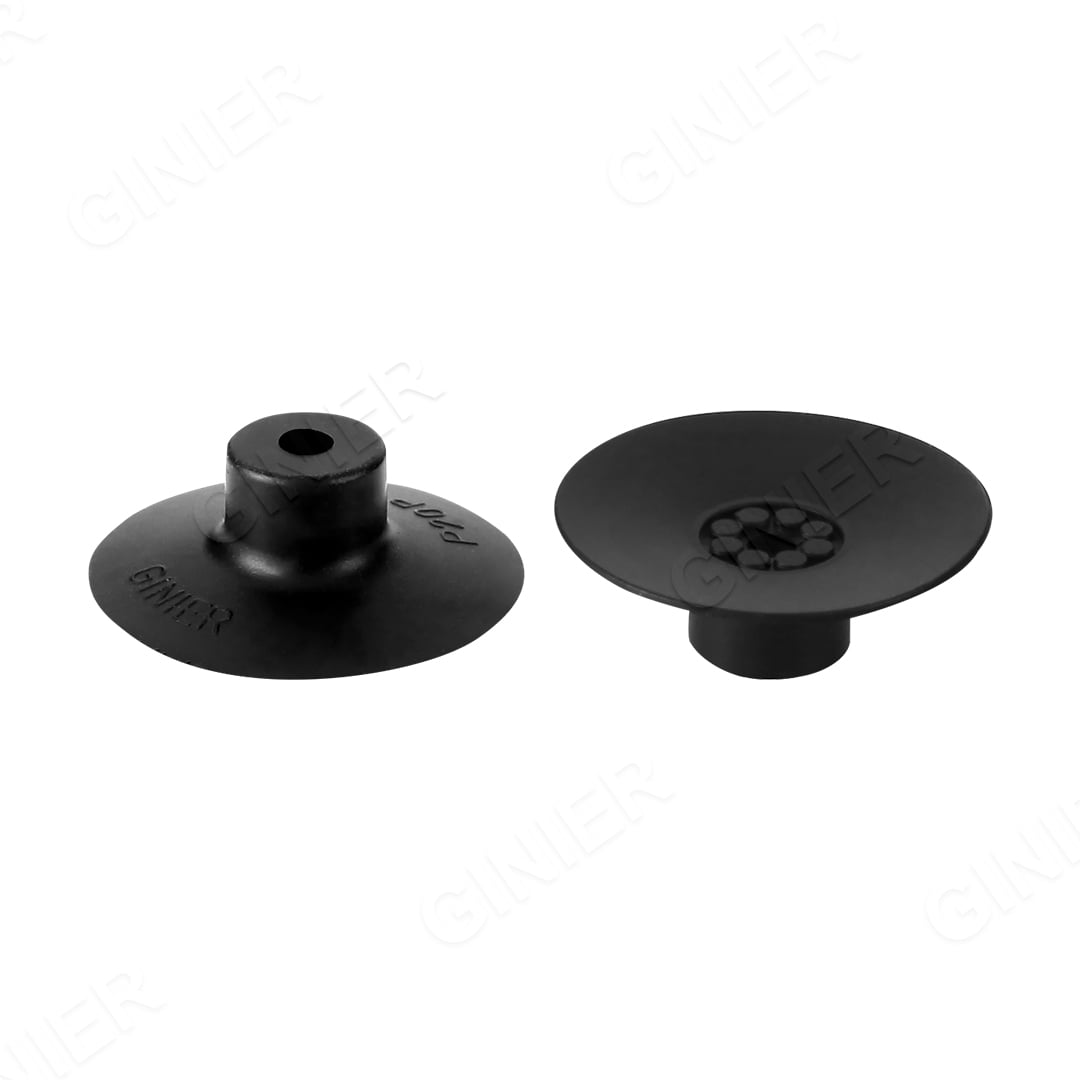
Stručná odpověď zní ano, avšak s důležitými výhradami. Moderní vakuumový ejektor se vyvinula tak, aby splňovala požadavky na rychlost současných systémů automatizace. Porozumění výkonovým charakteristikám, omezením a strategiím optimalizace vakuumový ejektor je nezbytné pro inženýry, kteří navrhují nebo modernizují vysokorychlostní systémy pro manipulaci s díly. Tento článek zkoumá, zda vakuumový ejektor skutečně dokáže poskytnout rychlost a spolehlivost, které moderní výroba vyžaduje, a jaké faktory rozhodují o úspěchu ve vaší konkrétní aplikaci.
Avakuumový ejektor vytváří vakuum téměř okamžitě po přívodu stlačeného vzduchu, obvykle dosahuje provozních úrovní vakua během 50 až 150 milisekund, v závislosti na konstrukci a tlaku přiváděného vzduchu. U aplikací s vysokou rychlostí uchopení a umístění, kde doba cyklu může být krátká jako 0,5 až 2 sekundy, je tato doba odezvy zanedbatelná. Vakuumový ejektor funguje na jednoduchém principu: stlačený vzduch prochází vnitřní tryskou, čímž vytváří oblast nízkého tlaku, která nasává okolní vzduch a tak generuje vakuum na sacím portu. Tento pneumatický mechanismus je z povahy rychlý a neobsahuje žádné pohyblivé části, které by zpomalovaly proces vytváření vakua.
Udržování konzistentní úrovně vakua během fází uchopení, přepravy a umístění v každém cyklu je klíčové pro spolehlivé manipulování s díly. Dobře navržený vakuumový ejektor dodává stabilní výstupní vakuum po dosažení ustáleného stavu, obvykle během prvních 200 milisekund provozu. U rychlých operací nabírání a umisťování je tato stabilita důležitá, protože kolísající úrovně vakua mohou způsobit smyknutí nebo pád dílů během přepravy. Výkon vakuumového ejektoru závisí výrazně na stabilním přívodu stlačeného vzduchu a správném rozměru přívodních potrubí, aby nedošlo k poklesům tlaku, jež by narušily úroveň vakua během rychlých, po sobě následujících cyklů.
Velikost vakuového ejektoru přímo ovlivňuje jeho rychlostní schopnosti v prostředích s vysokou rychlostí manipulace (pick and place). Menší modely vakuových ejektorů obvykle dosahují vakua rychleji, avšak jejich průtoková kapacita je nižší, což je omezuje na lehčí zátěž nebo menší počet dílů na jeden cyklus. Větší jednotky vakuových ejektorů dokážou zpracovat vyšší hmotnost dílů a vyšší požadavky na průtok, avšak mohou trvat o něco déle, než vytvoří vakuum. Výběr správné velikosti vakuového ejektoru vyžaduje vyvážení počtu sacích čepelí, hmotnosti dílů, požadavků na dobu cyklu a kapacity zásobování stlačeným vzduchem. Pro skutečně vysokorychlostní aplikace často inženýři používají několik menších vakuových ejektorů rozmístěných po celé klešti místo jednoho centrálního zařízení.
Avakuumový ejektor závisí na čistém, suchém a regulovaném stlačeném vzduchu, aby fungoval optimálně při vysokých rychlostech. Dodávací tlak mezi 80 a 100 PSI je typický pro průmyslové aplikace, přičemž vyšší tlaky obvykle umožňují rychlejší vytváření vakua. Avšak vakuumový ejektor může dosahovat pouze takového výkonu, jaký mu zajišťuje přívod stlačeného vzduchu. Vlhkost, olejové kapky nebo částicové nečistoty mohou poškozovat vnitřní komponenty vakuumového ejektoru, což vede ke snížení výkonu a neočekávaným poruchám během výrobních cyklů. Správná filtrace, sušení a regulace vzduchu před vakuumovým ejektorem jsou nepostradatelné pro trvalý provoz při vysokých rychlostech.
Vývěva s vakuovým účinkem je pouze jednou součástí kompletního systému pro rychlé uchopení a umístění. Sáníové potrubí, které spojuje vývěvu s vakuovými čepicemi, musí být vhodně dimenzováno, aby se minimalizoval pokles tlaku a zpoždění reakce vakua. Příliš malý průměr potrubí nebo nadměrná délka potrubních úseků mohou zpomalit efektivní výkon vývěvy a přidat každému cyklu zbytečné milisekundy. Moderní systémy pro rychlé uchopení a umístění využívají krátké potrubí s velkým průměrem a umisťují vývěvu co nejblíže k uchycovacímu zařízení, aby byla maximalizována rychlost odezvy. Vývěva vakuumový ejektor integrovaná přímo do uchycovacího zařízení vykazuje výrazně lepší výkon než vývěva montovaná na dálku s dlouhými připojovacími hadicemi.
Hmotnost, povrchová úprava a geometrie uchycovaných dílů ovlivňují, zda daný vakuumový ejektor je skutečně dostačující pro provoz při vysoké rychlosti. Lehké plastové nebo kompozitní díly vyžadují menší průtok vakua, což umožňuje vakuovému ejektoru rychle vytvořit udržovací sílu. Těžší díly nebo díly s nerovnými povrchy mohou vyžadovat vyšší úroveň vakua nebo větší kapacitu průtoku, což může zpomalit odezvu vakuového ejektoru ve srovnání s aplikacemi velmi lehkých dílů. Před rozhodnutím o plné implementaci do linky pro rychlé upínání a umísťování je nezbytné otestovat výkon vakuového ejektoru pomocí skutečných výrobních dílů při plánovaných rychlostech cyklu.
Avakuumový ejektor obvykle generuje použitelné úrovně vakua během 50 až 150 milisekund při dodávce regulovaného stlačeného vzduchu. U většiny vysokorychlostních operací „pick and place“ s cyklovými dobami měřenými v sekundách je tato odezva efektivně okamžitá. Rychlostní výhoda vakuumového ejektoru oproti elektrickým čerpadlům je jedním z důvodů, proč se pneumatické vakuumové ejektory stále těší popularity ve vysokorychlostních automatizačních prostředích.
Ano, vakuumový ejektor funguje bez pohyblivých částí nebo tepelných mechanismů založených na tření, což mu umožňuje zásadně provoz v nepřetržitém režimu. Vakuumový ejektor přeměňuje stlačený vzduch na vakuum pomocí venturiho nebo tryskového designu a vyvíjí pouze minimální množství tepla. I při nepřetržitém 24/7 vysokorychlostním výrobním provozu „pick and place“ se správně dimenzovaný a zásobovaný vakuumový ejektor nepřehřeje, na rozdíl od motorově poháněných vakuumových čerpadel, která mohou během nepřetržitého provozu akumulovat tepelné napětí.
Správná velikost vakuumový ejektor závisí na celkové hmotnosti dílů, počtu sacích čepic, požadované úrovni vakua a době cyklu. Obecné pravidlo je vybrat vakuumový ejektor s průtokovou kapacitou o 20 až 30 procent vyšší než vypočtená maximální spotřeba, aby byla zajištěna dostatečná rychlost odezvy. Poradenství s křivkami výkonu vakuumových ejektorů a průtokovými hodnotami poskytnutými výrobci – přizpůsobenými konkrétní konfiguraci vašeho upínače a požadavkům na cyklus – umožní určit optimální velikost vakuumového ejektoru pro vaši vysokorychlostní aplikaci.
Prozkoumejte naše tři hlavní řady vakuových výrobků pro řešení automatické manipulace.

Kompletní řada sacích čepic v široké škále materiálů a rozměrů.

Kompletní nabídka předmontovaných sacích příslušenství.

Kompletní sortiment modulárních vakuových generátorů.
 EN